
- Tout
- Nom du produit
- Mots-clés
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche en texte intégral
 Français

Nombre Parcourir:116 auteur:Éditeur du site publier Temps: 2026-09-21 origine:Propulsé


Les lots pharmaceutiques et nutraceutiques défectueux entraînent d’énormes pénalités financières et de réputation. Les rappels de produits et les audits réglementaires stricts nuisent gravement à la confiance dans la marque du jour au lendemain. De plus, les capsules déformées non détectées provoquent fréquemment des bourrages catastrophiques des blisters. Pour faire évoluer la production en toute sécurité, il faut s’éloigner des contrôles manuels rudimentaires. Les inspecteurs humains souffrent naturellement de fatigue, manquant de capsules légères ou mal assemblées. Des systèmes de tri automatisés dédiés éliminent ces erreurs dangereuses tout en maintenant un débit élevé. Ce guide présente clairement les mécanismes de base et les indicateurs de qualité essentiels de la technologie de tri moderne. Vous apprendrez des cadres d"évaluation exploitables pour choisir en toute confiance le bon équipement pour votre salle blanche. Nous explorons également les risques de mise en œuvre et les protocoles de conformité liés à l’adoption de ces systèmes.
Éradication des défauts : le tri automatisé isole mécaniquement les capsules vides, légères, fissurées et télescopées qui manquent aux inspections manuelles.
Efficacité en aval : la suppression des capsules mal formées évite les bourrages coûteux et les temps d'arrêt des lignes secondaires de conditionnement sous blister.
Facteurs de retour sur investissement : l'intégration d'une machine de tri automatique réduit les faux rejets (économie de rendement) tout en maintenant strictement les normes de conformité.
Logique d'approvisionnement : une adoption réussie repose sur l'adaptation du débit des machines aux vitesses de remplissage et sur la priorité accordée aux conceptions sans outils et à changement rapide.
S'appuyer sur du travail manuel pour vérifier les capsules présente des risques opérationnels énormes. Les inspecteurs humains éprouvent inévitablement une grave fatigue oculaire lors de longs quarts de travail. Cette fatigue conduit directement à des taux d’erreur élevés. Les opérateurs approuvent souvent les produits défectueux par erreur. Ces « fausses acceptations » introduisent des risques massifs de conformité et menacent la sécurité des patients. A l'inverse, les travailleurs fatigués déclenchent également de « faux rejets ». Ils jettent des capsules en parfait état. Cette erreur gaspille des matières premières coûteuses et réduit votre rendement total. Nous recommandons fortement de passer à des protocoles d’inspection pharmaceutique automatisés pour éviter ces erreurs humaines coûteuses.
Les goulots d’étranglement en aval représentent une autre grave fuite financière. Les lignes de conditionnement secondaire nécessitent des formes de capsules impeccables pour fonctionner sans problème. Une seule capsule déformée ou non jointe peut facilement coincer une machine de conditionnement sous blister. Lorsque la piste se bloque, toute la chaîne de conditionnement s’arrête brusquement. Ces arrêts de ligne fréquents détruisent complètement l’efficacité globale de votre équipement (OEE). Les équipes de maintenance doivent éliminer le bourrage manuellement, ce qui fait perdre de précieuses heures de production. Vous perdez de l’argent chaque minute pendant laquelle la ligne de blisters reste inactive.
Par ailleurs, la surveillance réglementaire reste une menace constante pour les fabricants. Les lots défectueux non triés déclenchent des écarts immédiats par rapport aux normes strictes BPF. Les auditeurs examinent de près vos méthodes de contrôle de la qualité. S"ils trouvent des capsules vides ou fêlées dans les lots finis, vous risquez un rappel immédiat du produit. Les rappels détruisent la confiance des consommateurs et appellent des enquêtes réglementaires plus approfondies. La mise en œuvre d’un tri mécanique robuste constitue une police d’assurance essentielle contre ces défaillances réglementaires catastrophiques. Cela prouve aux auditeurs que vous prenez au sérieux le contrôle qualité proactif.
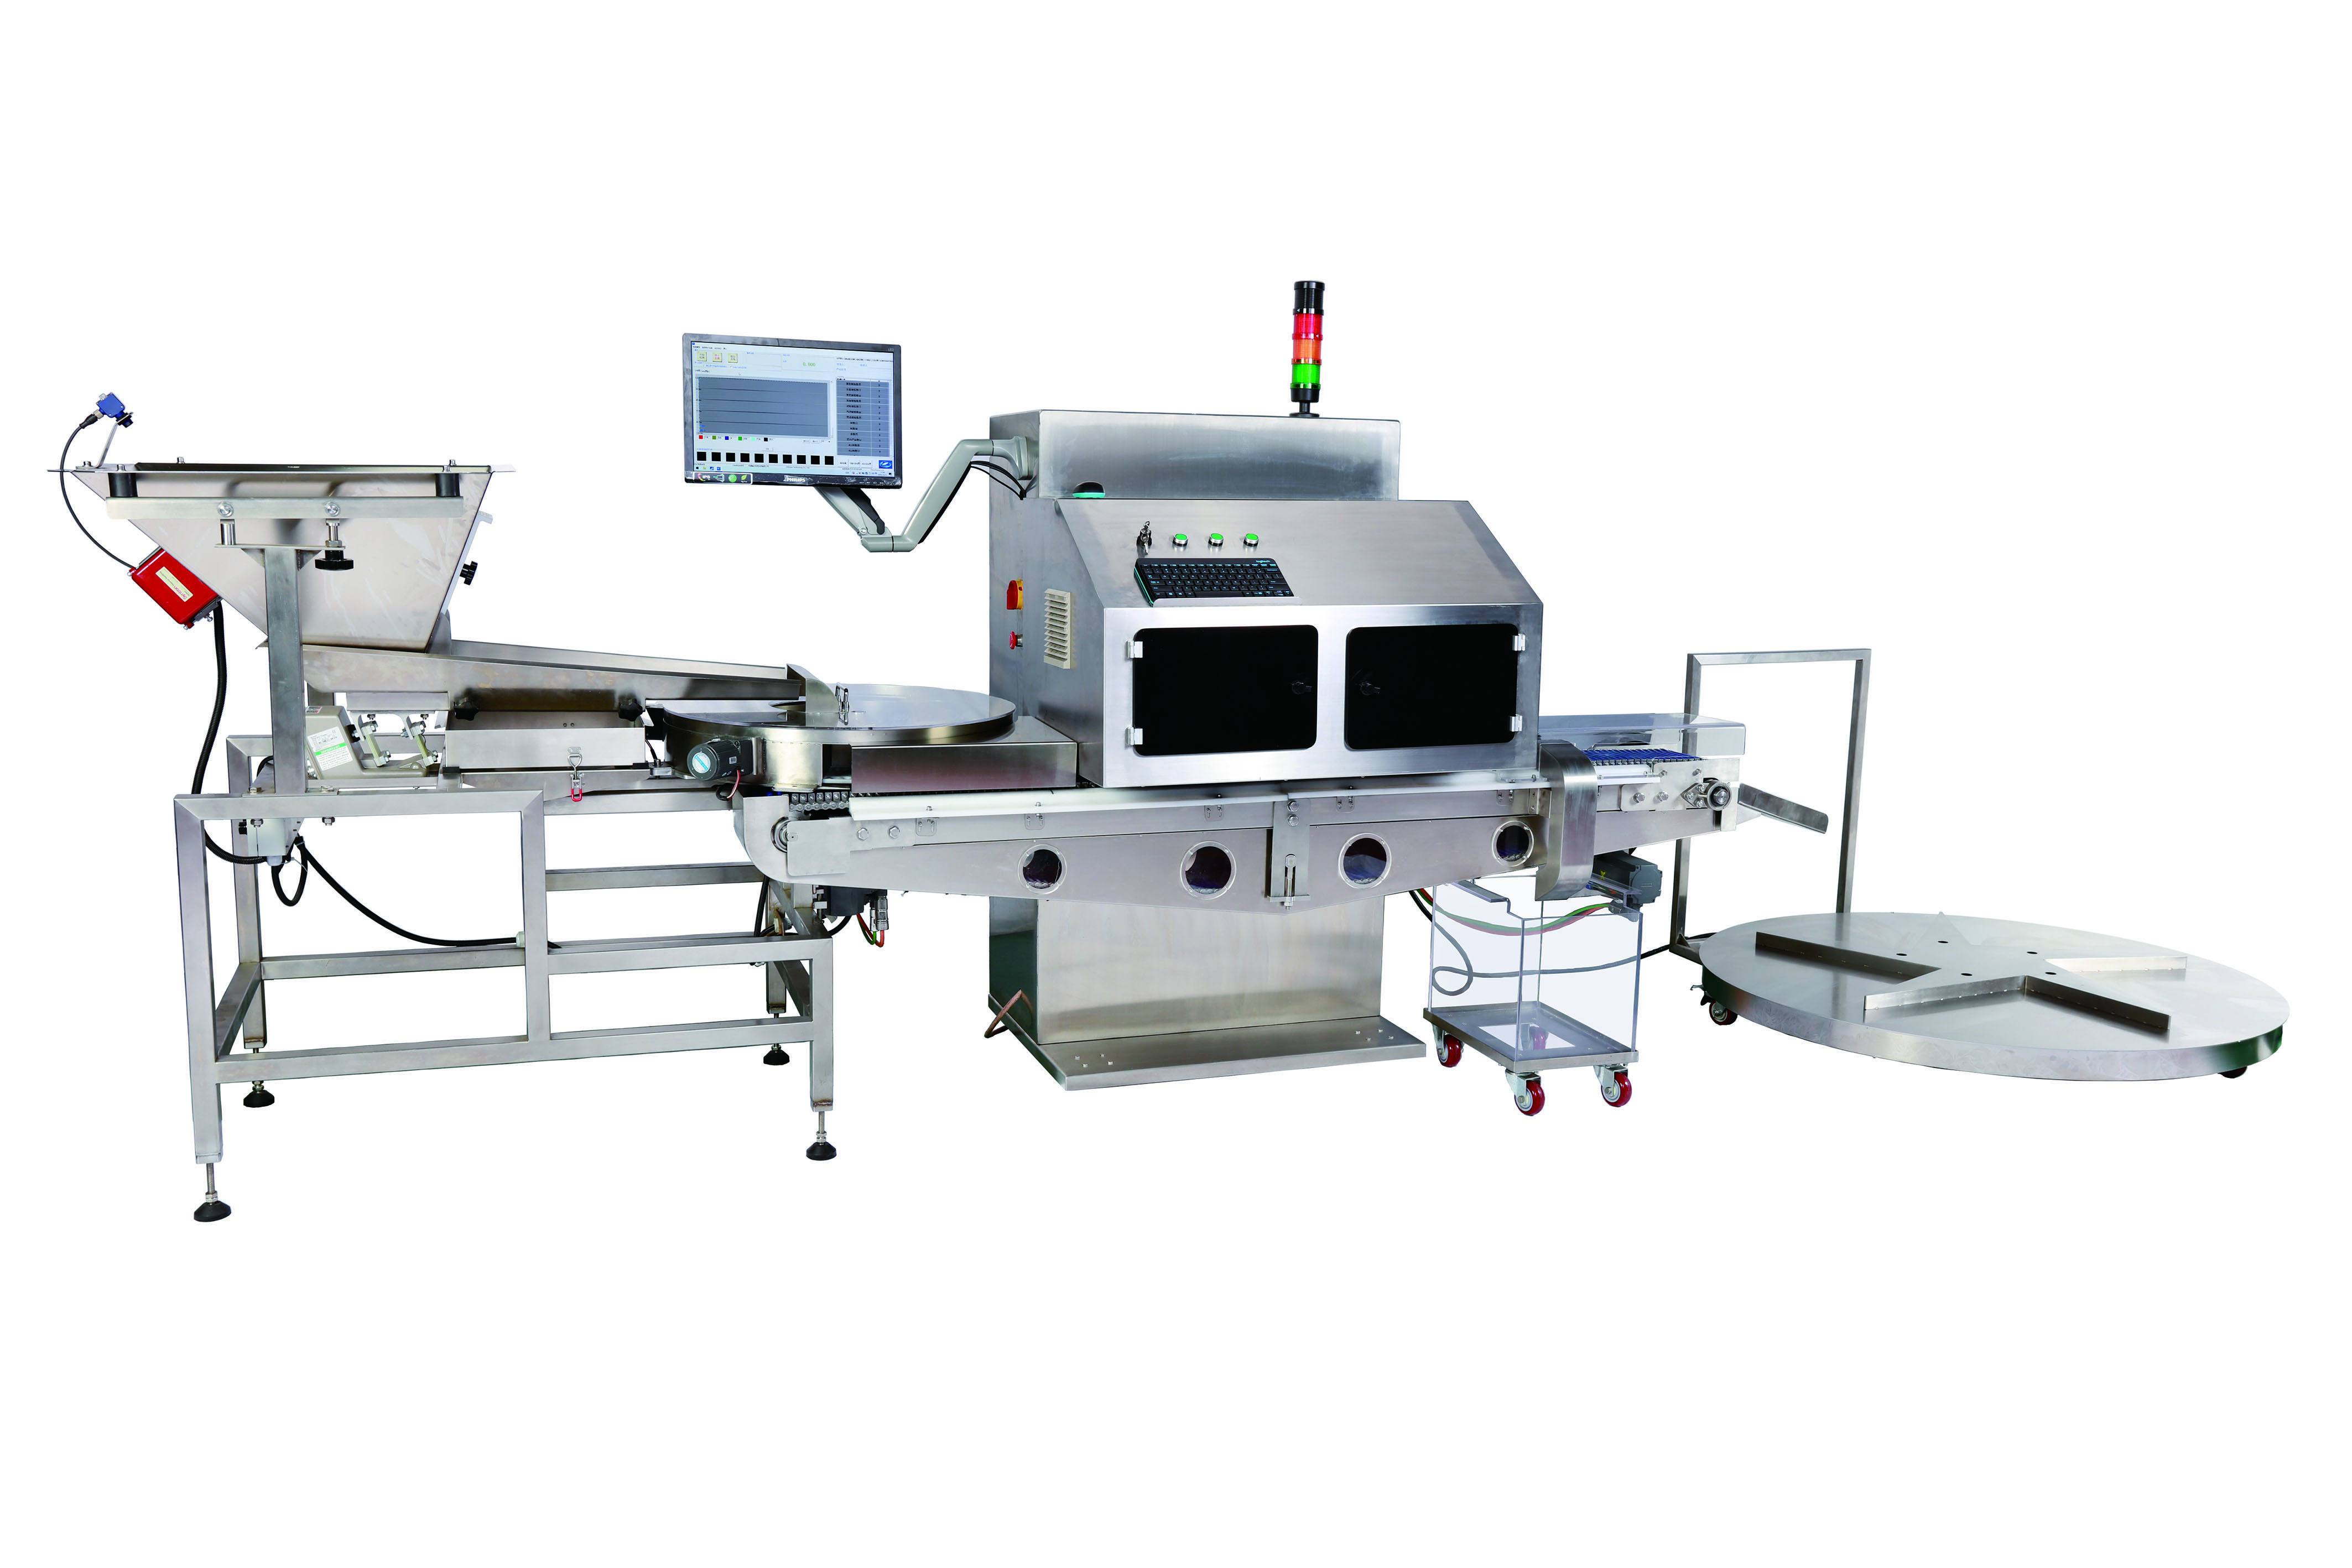
Les équipements modernes s’appuient sur une physique intelligente pour éliminer les mauvais produits. Le mécanisme principal utilise une séparation ciblée du flux d’air. Cette méthode de tri basée sur le poids utilise des jets d’air comprimé pour évaluer chaque capsule qui passe. Le système calcule la traînée aérodynamique et le poids en millisecondes. Les capsules vides, sous-remplies ou lâches pèsent nettement moins que celles correctement remplies. Le jet d'air souffle facilement ces défauts légers dans une goulotte de rejet séparée. Les capsules entièrement remplies résistent au courant d’air et tombent en toute sécurité dans le bac d’acceptation. Vous avez besoin d’une fiable machine de tri de capsules pour effectuer cette séparation avec précision à des vitesses élevées.
Au-delà des différences de poids, les capsules souffrent également de déformations physiques. Le tri diamétral et mécanique s’attaque à ces défauts dimensionnels. L"équipement comprend des plaques de dimensionnement spécialisées et des mécanismes de rotation. À mesure que les capsules se déplacent à travers ces plaques calibrées, le système filtre les défauts structurels. Il piège mécaniquement les unités déformées, télescopées ou surdimensionnées. Les capsules télescopiques se produisent lorsque le capuchon et le corps ne s"écrasent pas correctement. Les plaques de dimensionnement capturent immédiatement ces unités plus larges. Ils ne peuvent pas passer à travers les trous usinés avec précision, garantissant que seules les capsules parfaitement formées continuent en aval.
Il faut cependant appliquer un contrôle sceptique à ces mécaniques automatisées. Le tri par flux d’air fonctionne à merveille pour les écarts de poids bruts. Pourtant, vous devez le calibrer strictement. Si les opérateurs règlent la pression de l’air à un niveau trop élevé, ils créent un nouveau problème. La machine commencera à rejeter les capsules acceptables situées à l’extrémité inférieure de la tolérance de poids autorisée. Ce mauvais calibrage gaspille un bon produit. Les équipes d’ingénierie doivent effectuer des tests approfondis pour déterminer la pression atmosphérique exacte. Ils doivent trouver un équilibre parfait entre la détection des défauts et la préservation d’un rendement acceptable.
La technologie de tri a un impact profond sur vos principaux paramètres de production. L’uniformité du dosage constitue la mesure la plus critique pour tout fabricant. Un tri approprié garantit que seules les capsules correctement remplies parviennent au consommateur final. Il élimine les unités vides ou à moitié remplies avant conditionnement. Ce contrôle strict garantit l’efficacité thérapeutique du médicament. Les patients comptent sur la dose exacte promise. En intégrant un contrôle qualité strict des capsules , vous garantissez la cohérence médicale et protégez la santé des patients.
L’intégrité esthétique et physique dicte également la confiance des consommateurs. Les capsules rayées, bosselées ou recouvertes de poudre ont un aspect horrible. Ils endommagent la perception de la marque dès l’ouverture de la bouteille. Les consommateurs associent souvent une mauvaise qualité visuelle à des médicaments dangereux. haut de gamme Les équipements d’inspection de capsules filtrent activement ces unités laides et compromises. Il attrape les trous d'épingle, les bosses et les fortes poussières de poudre. Vous livrez à chaque fois un produit visuellement parfait.
De plus, les systèmes modernes assurent la vérifiabilité des données essentielles. Les méthodes manuelles plus anciennes n’offrent aucune donnée exploitable. En revanche, les unités automatisées génèrent des décomptes de rejets précis et quantifiables. Les équipes d"assurance qualité examinent ces données quotidiennement. Si la machine rejette un nombre inhabituellement élevé d’unités vides, le contrôle qualité détecte instantanément la tendance. Ils peuvent ensuite retracer le problème jusqu"à une machine de remplissage de gélules spécifique en amont. Cette boucle de données évite les erreurs de fabrication prolongées.
Mesure de qualité | Impact de l"inspection manuelle | Impact du tri automatisé |
|---|---|---|
Taux de détection des défauts | Très variable ; diminue au cours du quart de travail en raison de la fatigue. | Haute précision constante ; mécaniquement garanti. |
Vérifiabilité des données | Anecdotique ou mal suivi manuellement. | Décomptes numériques précis pour des types de défauts spécifiques. |
Uniformité du dosage | Sujet à manquer des capsules légèrement sous-remplies. | Une séparation aérodynamique stricte garantit la précision du poids. |
Intégrité esthétique | Manque souvent des micro-bosses ou un léger revêtement en poudre. | Les plaques de dimensionnement physique détectent facilement les déformations structurelles. |
Les fabricants de produits pharmaceutiques recherchent constamment des moyens de rationaliser leurs opérations. L"industrie privilégie désormais fortement les flux de travail consolidés. Vous pouvez facilement relier le polissage et le tri en un seul processus continu. Dans cette configuration, les capsules sortent du remplisseur et tombent directement dans le polisseur. Une fois que le polisseur a éliminé la poussière extérieure, les capsules s"écoulent instantanément dans l"unité de tri. Cette intégration transparente élimine le besoin de bacs de stockage intermédiaires. Cela accélère considérablement l’ensemble du calendrier de traitement par lots.
Les flux de travail consolidés permettent également une réduction significative de la manipulation. Minimiser les transferts physiques entre machines distinctes reste une priorité absolue. Chaque fois que les opérateurs récupèrent, jettent ou transportent des capsules, ils risquent de les endommager. Le transfert manuel provoque des rayures, des bosses et une accumulation d"électricité statique. En utilisant un système intégré, vous supprimez complètement la manipulation humaine. Les capsules glissent en douceur d’une étape automatisée à la suivante. Cette manipulation douce préserve l’intégrité structurelle de votre précieux produit.
L’espace en salle blanche coûte toujours cher. L’optimisation de l’empreinte offre un énorme avantage opérationnel. L’utilisation d’unités 2 en 1 intégrées permet d’économiser un espace au sol précieux. Au lieu d’héberger deux machines volumineuses distinctes, vous installez un seul système rationalisé. Cette conception compacte donne aux opérateurs plus d’espace pour se déplacer en toute sécurité. Cela simplifie également la cartographie de la ventilation des salles blanches. La mise à niveau vers une unité combinée est tout à fait logique sur le plan logistique et financier pour les installations en croissance.
Choisir le bon équipement nécessite un cadre d’évaluation systématique. Vous ne pouvez pas simplement acheter l’option la moins chère disponible. Une mauvaise sélection d’équipement entraîne de graves goulots d’étranglement opérationnels. Nous vous recommandons de suivre une liste de critères stricts lors de l'évaluation de toute nouvelle machine de tri automatique . Concentrez-vous sur la capacité, l’agilité et la conformité réglementaire.
Alignement du débit : vous devez sélectionner une machine dont la capacité dépasse en toute sécurité votre remplisseur. Regardez la note Capsules par minute (CPM). Si votre remplisseuse produit 100 000 CPM, votre trieuse doit traiter au moins 120 000 CPM. Ce tampon empêche les sauvegardes massives. Cela garantit que le processus en aval n’étouffe jamais la remplisseuse en amont.
Agilité de changement : évaluez attentivement les exigences en matière d'outillage. Vous passerez fréquemment d'une taille de capsule à l'autre, comme la taille 00 à la taille 4. Les changements sans outil sont un critère de réussite essentiel. Les opérateurs doivent échanger les plaques de dimensionnement en utilisant uniquement leurs mains. S'ils ont besoin de clés ou de tournevis, le changement prend trop de temps. Des changements rapides maximisent votre disponibilité de production quotidienne.
Conformité et nettoyabilité : cadrez l'ensemble de votre évaluation autour d'une stricte conformité aux BPF. Vous devez exiger de l'acier inoxydable 316L pour toutes les pièces en contact. Inspectez la conception de la machine à la recherche de crevasses cachées. Des angles morts minimes empêchent l’accumulation dangereuse de poudre entre les lots. Enfin, évaluez le processus de démontage. Les opérateurs doivent facilement démonter l'unité pour les lavages quotidiens sans procédures complexes.
L’installation de nouveaux équipements introduit toujours des frictions opérationnelles temporaires. Les défis d’étalonnage représentent le premier obstacle majeur. Trouver le « point idéal » exact pour la pression de l’air comprimé demande de la patience. Vous devez procéder par essais et erreurs lors de la phase de configuration initiale. Les ingénieurs exécutent des lots de tests contenant des défauts connus. Ils modifient le flux d"air jusqu"à ce qu"il éjecte tous les défauts sans perdre les bonnes capsules. Vous devez prévoir suffisamment de temps pour ce processus d’étalonnage critique avant de démarrer les opérations commerciales.
L’adoption par les opérateurs influence fortement la réussite de votre déploiement. Les nouvelles machines intimident le personnel habitué aux anciennes méthodes manuelles. Vous devez rédiger et appliquer des procédures opérationnelles standard (SOP) strictes. Les opérateurs ont besoin d"instructions claires pour leurs tâches quotidiennes.
Vérifications d'étalonnage quotidiennes : les opérateurs doivent vérifier les manomètres d'air avant de démarrer un lot.
Protocoles de déblocage : le personnel doit savoir comment éliminer les blocages en toute sécurité sans endommager les plaques de calibrage.
Nettoyage de fin de quart de travail : les équipes doivent suivre des étapes de démontage précises pour laver et sécher soigneusement toutes les pièces de contact.
Enfin, vous ne pouvez pas ignorer les exigences strictes de validation. Les organismes de réglementation exigent la preuve que votre machine fonctionne comme prévu. Vous devez d’abord exécuter des protocoles rigoureux de qualification d’installation (IQ). IQ prouve que vous avez installé l"appareil correctement. Ensuite, la Qualification Opérationnelle (OQ) vérifie les fonctions de la machine parfaitement vides. Enfin, la qualification des performances (PQ) prouve qu"elle trie les défauts avec précision sous des charges de production complètes. La réalisation de ces étapes de validation satisfait aux audits réglementaires exigeants et garantit une conformité durable.
La mise à niveau de votre processus d’inspection protège vos résultats financiers et vos patients. Un système de tri automatisé agit comme bien plus qu’un simple portail qualité. Il constitue un puissant multiplicateur OEE pour vos lignes de conditionnement en aval. En récupérant tôt les capsules télescopées et vides, vous évitez les bourrages désastreux des lignes de blisters. Vous éliminez également les coûts faramineux liés au gaspillage de matières premières causé par des erreurs de tri humaines.
Lorsque vous commencez à présélectionner des équipements, appliquez une logique d’approvisionnement stricte. Conseillez à vos décideurs en matière d’achat de donner la priorité aux fournisseurs proposant des tests d’acceptation en usine (FAT) personnalisés. Vous devez demander au fournisseur de tester la machine en utilisant vos formulations et tailles de capsules spécifiques. N"acceptez pas les données de tests génériques. Les changements sans outils et la construction en acier inoxydable 316L restent des exigences non négociables.
Prenez des mesures immédiates pour améliorer votre installation. Tout d’abord, vérifiez vos taux de rejet manuels actuels pour comprendre vos pertes de base. Ensuite, consultez vos ingénieurs en équipement interne. Cartographiez l"empreinte de votre salle blanche pour voir où une unité de polissage et de tri intégrée convient le mieux. Investir dans le tri automatisé garantit la qualité de vos produits et fait évoluer votre fabrication en toute sécurité.
R : Oui, mais l’étalonnage doit être ajusté avec soin. L’élimination de l’électricité statique et les réglages de la pression atmosphérique nécessitent un réglage précis. Les capsules HPMC possèdent souvent des paramètres de poids et des propriétés statiques différentes de celles de la gélatine standard. Les opérateurs doivent recalibrer le flux d"air lors du changement de matériau de coque pour maintenir un tri précis des défauts.
R : Les trieurs mécaniques utilisent des plaques de calibrage pneumatique et physique pour séparer rapidement les défauts en fonction du poids et des dimensions. L’inspection visuelle s’appuie sur des caméras et l’IA pour détecter les micro-défauts comme les variations de couleurs ou les erreurs d’impression. Les systèmes visuels coûtent plus cher et nécessitent des procédures de validation très complexes.
R : Sur les équipements modernes conformes aux BPF et dotés de conceptions sans outils, les opérateurs effectuent les changements de taille très rapidement. Une équipe bien formée peut échanger les plaques et effectuer un nettoyage de base en 15 à 30 minutes. Cette vitesse minimise les temps d"arrêt et maintient les calendriers de production sur la bonne voie.
R : Lorsqu’il est correctement calibré, il ne cause aucun dommage. Les trieurs utilisent un flux d’air contrôlé et des chemins de rotation fluides. Cependant, des pièces de contact très usées ou des réglages de vitesse excessifs peuvent provoquer des rayures extérieures. Cela met en évidence la nécessité absolue d’une maintenance préventive stricte et d’inspections quotidiennes des machines.


