
- Tout
- Nom du produit
- Mots-clés
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche en texte intégral
 Français

Nombre Parcourir:152 auteur:Éditeur du site publier Temps: 2026-09-05 origine:Propulsé


La phase de séchage reste le goulot d’étranglement le plus courant dans la fabrication des softgels. Il représente le point de risque le plus élevé pour les attributs de qualité critiques. Des variables imprévisibles au cours de cette étape peuvent ruiner des lots de production entiers. Vous devez parfaitement gérer cette phase pour maintenir la viabilité du produit.
Immédiatement après l"encapsulation, les gélules contiennent un excès d"humidité. En règle générale, la coque de gélatine contient 30 à 40 % d’eau. Vous devez précisément réduire cette humidité à une plage cible de 6 à 8 %. Les opérateurs doivent extraire cette eau avec précaution pour éviter d"endommager les parois fragiles de la capsule. Tout écart compromet l’intégrité structurelle.
Cet article évalue l’impact direct des infrastructures de séchage commerciales sur le rendement. Nous explorons comment les systèmes modernes préviennent les défauts de fabrication courants. Nous guidons également les responsables de production dans l’évaluation des mises à niveau du système. Vous apprendrez comment transformer cette phase en une opération hautement contrôlée et prévisible.
Un contrôle précis de l'humidité pendant la phase de séchage évite les rejets coûteux de lots causés par la déformation, les fuites ou le collage.
Le choix entre une configuration traditionnelle de séchoir à cage rotative et un système en ligne continu dépend entièrement de l'empreinte au sol de votre installation, de la variabilité des lots et des objectifs de débit.
L'évaluation d'un système de séchage de gélules nécessite de regarder au-delà de la machine et de déterminer comment elle s'intègre à l'infrastructure CVC et de déshumidification existante de votre installation.
La mise à niveau du processus de séchage des capsules améliore directement le retour sur investissement opérationnel en réduisant le temps de séchage, en minimisant la manipulation manuelle et en garantissant une conformité stricte aux BPF.
Une infrastructure de séchage inadéquate draine discrètement la rentabilité des installations. Les opérateurs négligent souvent le véritable impact financier d’une ligne de séchage inefficace. Lorsque vous utilisez des méthodes d’extraction d’humidité obsolètes, vous risquez des pertes de rendement substantielles. Chaque lot rejeté gaspille des ingrédients pharmaceutiques actifs (API) coûteux. Cela consomme également de précieuses heures d’opérateur. L’établissement d’ strict de l’humidité un contrôle protège vos résultats et garantit une qualité constante des produits.
Les échecs de séchage se manifestent par des défauts physiques visibles. Ces problèmes déclenchent fréquemment des rejets d’assurance qualité. Comprendre ces défauts vous aide à dépanner efficacement votre ligne de production.
Collage et agglomération : cela se produit en raison d’un séchage initial insuffisant de la surface. Pendant la phase de séchage en machine, les capsules restent trop collantes. Ils se lient. Une fois regroupés, ils deviennent impossibles à séparer sans déchirer les coquilles.
Fragilité ou fuite : Des variations extrêmes d’humidité détruisent l’intégrité de la capsule. Un séchage excessif crée des coquilles cassantes. Cela déclenche également des problèmes de réticulation. La réticulation rend la gélatine insoluble, ruinant ainsi le produit. À l’inverse, un sous-séchage affaiblit la coquille. Les coquilles fragiles fuient lors de l'emballage et souffrent d'une durée de conservation considérablement réduite.
Déformation (picotement) : les gélules perdent leur forme uniforme lorsqu'elles sont exposées à une chaleur inégale. Des vitesses de rotation inappropriées à l’intérieur du sèche-linge provoquent également des fossettes. Ces défauts esthétiques conduisent souvent au rejet des consommateurs.
Le tableau ci-dessous résume ces défauts courants, leurs causes profondes et leurs impacts opérationnels.
Type de défaut | Cause première principale | Impact opérationnel |
|---|---|---|
Collant / Agglomérant | Séchage initial inadéquat de la surface | Perte totale de lots ; impossible à récupérer |
Brittleness | Séchage excessif ; exposition excessive à la chaleur | Réticulation ; échec des tests de dissolution |
Fuite | Sous-séchage ; humidité retenue | Contamination des emballages ; durée de conservation raccourcie |
Déformation | Flux d"air irrégulier ; mauvaise vitesse de rotation | Rejet esthétique ; confitures dans les machines d"emballage |
Un séchage lent dicte le rythme de l’ensemble de votre installation. Une salle de séchage inefficace crée un énorme goulot d’étranglement. Les machines d"encapsulation peuvent fonctionner à des vitesses élevées, mais elles doivent s"arrêter si la salle de séchage atteint sa capacité. Ce délai limite le débit global de l’installation. Cela fait grimper les coûts de main-d’œuvre car les travailleurs passent trop de temps à manipuler les plateaux. L’augmentation de votre capacité d’encapsulation ne présente aucun avantage si votre infrastructure de séchage ne peut pas suivre le rythme.
Les équipements modernes transforment un art précaire en une science prévisible. Un système de séchage de gélules hautement conçu gère l’équilibre délicat entre la chaleur, le flux d’air et le temps. Il extrait systématiquement l'eau sans dégrader les ingrédients sensibles.
Au moment où les capsules sortent des rouleaux de matrice, elles sont extrêmement fragiles. Ils nécessitent un séchage immédiat en surface. Le sèche-linge joue ici un rôle crucial. Il donne rapidement la forme de la capsule. Les paniers tournent à des vitesses précises pour maintenir les gélules en mouvement. Ce mouvement constant empêche l’adhésion initiale. Les capsules perdent leur caractère collant en surface au cours de la première heure. Cette phase les prépare à une extraction plus profonde de l’humidité.
Le séchage en surface ne résout que la moitié du problème. La matrice de la coquille retient toujours l’humidité étroitement liée. L’extraction en profondeur nécessite un flux d’air technique. Les systèmes injectent de l’air contrôlé à faible humidité directement sur les capsules. Cet air sec crée un gradient d"humidité. Il extrait l’eau liée de la gélatine ou de la matrice de la coque végétalienne vers l’environnement.
Le contrôle de la température est tout aussi essentiel. Vous devez éviter de dégrader les ingrédients pharmaceutiques actifs (API). La chaleur élevée détruit les matériaux de remplissage sensibles à la température comme les huiles de poisson ou les probiotiques. Les systèmes modernes maintiennent des températures fraîches tout en s"appuyant sur une faible humidité relative (HR) pour piloter le processus de séchage.
Les systèmes existants reposaient fortement sur une surveillance manuelle. Les opérateurs vérifiaient constamment les jauges d’humidité et ajustaient les vannes manuellement. L"automatisation moderne supprime complètement cette incertitude de l"opérateur. Les contrôleurs logiques programmables (PLC) suivent l"humidité et la température en temps réel. Les capteurs fournissent des boucles de rétroaction continues. Le système ajuste instantanément le débit d"air pour maintenir des paramètres optimaux. Cette approche basée sur les données garantit la cohérence d’un lot à l’autre.
Meilleures pratiques pour le contrôle des processus : étalonnez toujours vos capteurs HR tous les trimestres. La dérive des lectures des capteurs peut ruiner un lot avant que les alarmes ne se déclenchent. Fiez-vous à la journalisation numérique pour satisfaire à la conformité réglementaire.
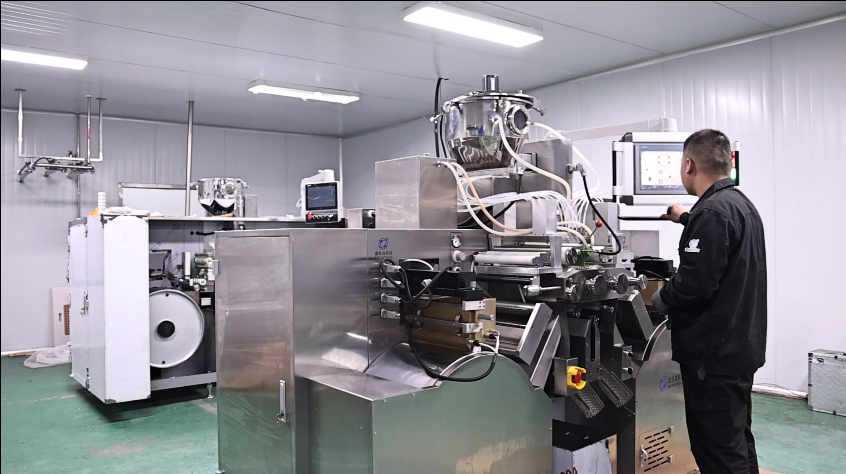
La sélection de la bonne architecture dicte votre flux opérationnel. Les acheteurs doivent comparer les deux approches dominantes du processus de séchage des capsules . Votre choix a un impact sur l’empreinte, les besoins en main-d’œuvre et l’échelle.
Fonctionnalité | Culbute et tunnel traditionnels | En ligne continue |
|---|---|---|
Flux de processus | Par lots ; nécessite un transfert de plateau | Automatisé ; les capsules se déplacent dans les paniers |
Empreinte | Nécessite de grandes salles de séchage dédiées | Nécessite un espace au sol linéaire plus long |
Exigence de main d"œuvre | Élevé (manipulation manuelle des bacs) | Faible (entièrement automatisé) |
Flexibilité | Excellent pour des tailles de lots variées | Mieux adapté aux longues séries de produits uniques |
La méthode traditionnelle divise le processus en deux étapes distinctes. Tout d’abord, les capsules subissent un premier séchage dans un séchoir à cage rotative . Après quelques heures, les opérateurs les transfèrent. Les ouvriers étalent les capsules sur des plateaux peu profonds recouverts de papier. Ils empilent ces plateaux sur des chariots et les poussent dans une salle de séchage ou un tunnel dédié.
Cette méthode excelle dans certains environnements. Il convient aux installations traitant une gamme de produits élevée. Si vous êtes confronté à des changements fréquents, le séchage sur plateaux offre de la flexibilité. Des formulations complexes spécifiques en bénéficient également ici. Les nutraceutiques spécialisés nécessitent parfois des temps de durcissement prolongés s"étendant sur plusieurs jours. Les salles à plateaux s"adaptent parfaitement à ces recettes à maturation lente.
Les systèmes en ligne automatisent l’ensemble du processus d’extraction. Les capsules se déplacent automatiquement dans plusieurs paniers de séchage connectés. Les ventilateurs poussent l"air conditionné à travers chaque segment du panier. Les capsules avancent séquentiellement jusqu"à ce qu"elles atteignent l"objectif d"humidité final. Ils sortent de la machine prêts à être inspectés et emballés.
Ces systèmes sont idéaux pour les opérations à volume élevé. Les exécutions continues d"un seul produit génèrent un retour sur investissement massif grâce aux configurations en ligne. Ils éliminent le travail manuel de manipulation des plateaux. Cependant, ils introduisent des compromis distincts. Une machine en ligne nécessite une empreinte linéaire nettement plus grande. Il s’avère également moins flexible pour des tailles de lots très variées. Le nettoyage d’un système en ligne massif entre différents cycles de produits prend plus de temps.
L’achat de nouveaux équipements nécessite un cadre d’évaluation structuré. Vous devez regarder au-delà des spécifications de base. Réfléchissez à la manière dont le nouveau séchoir de gélules s'intègre dans votre écosystème de fabrication plus large.
Ingénierie du flux d’air et intégration de la déshumidification : la machine ne peut pas fonctionner de manière isolée. Il doit se synchroniser parfaitement avec les déshumidificateurs déshydratants de votre établissement. Demandez une cartographie du flux d’air auprès de l’OEM. Vous avez besoin d’une preuve de répartition uniforme de l’air sur toutes les zones du panier. Les zones mortes provoquent un séchage irrégulier et des capitons.
Nettoyabilité et conformité aux BPF : la contamination croisée ruine la crédibilité pharmaceutique. Recherchez une construction en acier inoxydable entièrement soudée. Évitez les conceptions abritant des crevasses cachées. Le retrait du panier sans outil est une fonctionnalité obligatoire. Des bacs de récupération facilement accessibles permettent aux opérateurs de nettoyer rapidement les déversements. Ces fonctionnalités réduisent considérablement votre délai de nettoyage en place (CIP).
Efficacité énergétique : L’extraction de l’humidité consomme une immense énergie. Évaluer la qualité de l’isolation autour des unités de ventilation. Évaluer les capacités de recirculation de l’air. Les systèmes capturant et réutilisant l’air conditionné réduisent les coûts des services publics à long terme. L'efficacité énergétique influence directement vos marges opérationnelles sur une durée de vie de dix ans.
Compatibilité des matériaux : l'industrie évolue. Vous devez évaluer la capacité du système à gérer la gélatine animale standard ainsi que les nouvelles coques à base de plantes. Des matériaux comme le HPMC ou le tapioca nécessitent des profils thermodynamiques distincts. Les coquilles végétaliennes se fissurent facilement sous l’extraction rapide de l’humidité. Votre équipement doit offrir des vitesses de ventilateur programmables pour s'adapter à ces formulations délicates.
La mise à niveau d"une ligne de séchage implique des obstacles cachés. Les fabricants d’équipements promettent souvent une intégration transparente. La réalité raconte une autre histoire. Vous devez vous préparer à des défis techniques spécifiques pour éviter les temps d"arrêt prolongés.
Votre nouvelle machine dépend fortement des conditions ambiantes. Une unité haut de gamme tombera en panne si le système CVC de la salle blanche de l"installation ne peut pas fonctionner. Le système ambiant doit fournir de manière constante l’air réfrigéré et à faible humidité requis. Avant de commander du matériel, auditez vos déshumidificateurs centraux. Assurez-vous qu’ils possèdent une capacité suffisante pour alimenter la nouvelle ligne pendant les pics d’humidité estivaux.
Les attentes du plug-and-play sont complètement irréalistes. Chaque formulation se comporte différemment. La force de la floraison de la gélatine dicte les taux de rétention d’eau. Les ratios de plastifiants, tels que la glycérine et le sorbitol, modifient la perméabilité de la coque. Les types de remplissage comptent également. Les remplissages à base d"huile transfèrent la chaleur différemment des suspensions à base de pâte. Ces variables nécessitent des recettes de séchage personnalisées. Vous passerez des semaines à peaufiner les paramètres de débit d’air et de température lors de votre déploiement initial.
Erreurs courantes à éviter : N'utilisez pas les paramètres de gélatine standard pour les coquilles végétaliennes. Ne sautez pas le calibrage du débit d’air lorsque vous passez d’un remplissage de pâte épaisse à un remplissage d’huile légère. Ignorer ces variables garantit une augmentation des taux de défauts.
Des tests rigoureux évitent les cauchemars post-installation. Insistez sur l’importance des tests d’acceptation en usine (FAT). Testez l"équipement sur le site du fabricant avant l"expédition. Effectuez un suivi avec des tests d"acceptation de site (SAT) complets après l"installation.
Vérifiez spécifiquement l’uniformité de l’humidité. Placez des enregistreurs d"humidité sur différentes zones de la cage. Exécutez des lots placebo. Prouvez que la machine sèche les capsules uniformément quelle que soit leur position dans le panier. Sauter cette étape de validation vous rend vulnérable aux zones mortes cachées.
Le bon système de séchage fait passer votre processus d"un art imprévisible à une science hautement contrôlée et basée sur les données.
Vérifiez immédiatement vos taux de défauts actuels pour identifier les pertes de rendement directement liées aux problèmes d’humidité.
Mesurez la consommation d’énergie de votre salle de séchage pour découvrir les déchets utilitaires cachés.
Consultez des ingénieurs en équipements spécialisés pour élaborer une solution sur mesure adaptée à votre empreinte spécifique et à votre gamme de produits.
R : Les plages de référence standard se situent généralement entre 20 et 24 °C et 15 et 20 % d"humidité relative. Cependant, les paramètres optimaux dépendent entièrement de la formulation spécifique de votre coque et du matériau de remplissage. Les remplissages en pâte épaisse ou les coques à base de plantes nécessitent souvent des ajustements uniques pour éviter les fissures ou les capitons.
R : Les délais varient considérablement selon la méthode. Les systèmes en ligne continus peuvent terminer l’extraction en quelques heures seulement. Le séchage traditionnel sur plateaux dans des tunnels dédiés prend généralement entre 24 et plus de 72 heures, en fonction de la complexité de la formulation.
R : Oui. Cependant, cela nécessite des automates programmables (PLC) avancés. Les automates doivent stocker différentes recettes. Les coquilles végétaliennes nécessitent généralement des paramètres d’extraction de l’humidité plus stricts et plus lents pour éviter de graves fissures et défaillances structurelles pendant le processus.
R : Vous devez maintenir des vitesses de rotation correctes pour les maintenir en mouvement constant. L’utilisation de matériaux antistatiques et d’une conception appropriée du panier est également utile. Plus important encore, assurez-vous d’assurer un pré-séchage adéquat immédiatement à la sortie de la machine d’encapsulation afin d’éliminer le caractère collant initial de la surface.


