
- Tout
- Nom du produit
- Mots-clés
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche en texte intégral
 Français

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-20 origine:Propulsé


Le marché nutraceutique connaît actuellement un changement de paradigme massif. Les consommateurs du monde entier exigent de plus en plus de produits certifiés végétaliens, halal et casher. Les fabricants sous contrat doivent désormais jongler avec une gamme de produits distinctes plus large que jamais. Ce pivot à l’échelle de l’industrie signifie que l’exécution de changements de recettes rapides et fluides n’est plus seulement une tâche de maintenance de routine. C’est devenu un avantage concurrentiel essentiel. Les installations capables de pivoter rapidement sans perdre de capital domineront l’espace.
L’analyse des tendances manufacturières actuelles révèle une nette évolution vers une production à forte mixité et à faible volume. Les marques de santé lancent fréquemment des suppléments à base de plantes hautement spécialisés et en édition limitée pour conquérir des marchés de niche. Par conséquent, les chaînes de production ne peuvent plus se permettre d’exécuter une seule recette monolithique pendant des semaines. L"agilité opérationnelle est la nouvelle norme de l"industrie. Si votre établissement produit des gélules végétaliennes, vous savez déjà que la gélatine végétale se comporte de manière totalement différente de la gélatine traditionnelle d"origine animale. Les formulations à base d’amidon de tapioca ou d’extraits de carraghénane sont notoirement capricieuses.
La transition vers une nouvelle formulation implique bien plus que verser un liquide différent dans la trémie. Cela nécessite un processus hautement systématique de nettoyage en profondeur, des réglages mécaniques précis, un réétalonnage logiciel et un contrôle qualité strict. Dans ce guide complet, nous vous guiderons à travers les étapes exactes, les pratiques pratiques testées sur le terrain et les considérations techniques nécessaires pour changer de recette en toute transparence sur votre équipement d"encapsulation.
La préparation est cruciale : un changement de recette réussi commence par des protocoles de nettoyage rigoureux. L'utilisation de systèmes Clean-in-Place empêche la contamination croisée dangereuse entre différents ingrédients pharmaceutiques actifs ou masses de gel.
La température et la viscosité comptent : les gels à base de plantes présentent une fenêtre thermodynamique notoirement étroite. Ils exigent des réglages de température différents, souvent nettement plus élevés, et des contrôles de viscosité précis par rapport à la gélatine traditionnelle.
Des modifications d'outillage sont nécessaires : le changement de taille ou de forme de capsule nécessite de remplacer physiquement les rouleaux de filière, les cales d'injection et les plaques de distribution pour garantir une encapsulation précise.
L'automatisation accélère le processus : les équipements de fabrication modernes permettent aux opérateurs d'enregistrer et de charger instantanément des paramètres de recette spécifiques directement à partir d'un écran tactile numérique.
Les tests post-commutation ne sont pas négociables : exécutez toujours un lot de tests à vitesse lente pour vérifier l'épaisseur du joint, la précision du poids de remplissage et l'intégrité visuelle avant de lancer la production commerciale à grande échelle.
Avant de lancer une procédure de changement complexe, les opérateurs doivent comprendre les principes mécaniques et thermiques qui régissent une machine de production de capsules végétales . Contrairement aux capsules dures traditionnelles en deux parties qui joignent mécaniquement des coques sèches préfabriquées, l'équipement d'encapsulation de gélules forme l'enveloppe de la capsule et injecte simultanément le matériau de remplissage. Cela se produit dans un processus continu et synchronisé de matrice rotative.
Le système utilise une matrice polymère à base de plantes. Imaginez la consistance épaisse et légèrement collante de l"amidon de tapioca chauffé et des extraits d"algues pompés d"un réservoir de fusion bourdonnant vers des boîtes d"épandage. Ce matériau est ensuite coulé sur des tambours de refroidissement réfrigérés pour former deux rubans minces et continus. Le mécanisme de remplissage injecte alors un micro-dosage précis du principe actif entre ces deux rubans. Cette charge utile peut être une huile à base de lipides, une suspension granuleuse ou une pâte botanique dense.
Simultanément, les rouleaux rotatifs découpent les rubans dans la forme souhaitée. Ils appliquent une pression thermique intense pour sceller hermétiquement la capsule. Les polymères d’origine végétale possèdent des poids moléculaires plus élevés et des comportements gélifiants distincts par rapport à la gélatine bovine ou porcine. Par conséquent, les collecteurs de chauffage et les mécanismes d’étanchéité des machines doivent fonctionner selon des tolérances très spécifiques et impitoyables. Les machines avancées utilisent des servomoteurs indépendants, permettant des vitesses précises des rouleaux de filière jusqu"à 5 ou 7 tours par minute, spécialement optimisées pour les formulations végétales complexes.
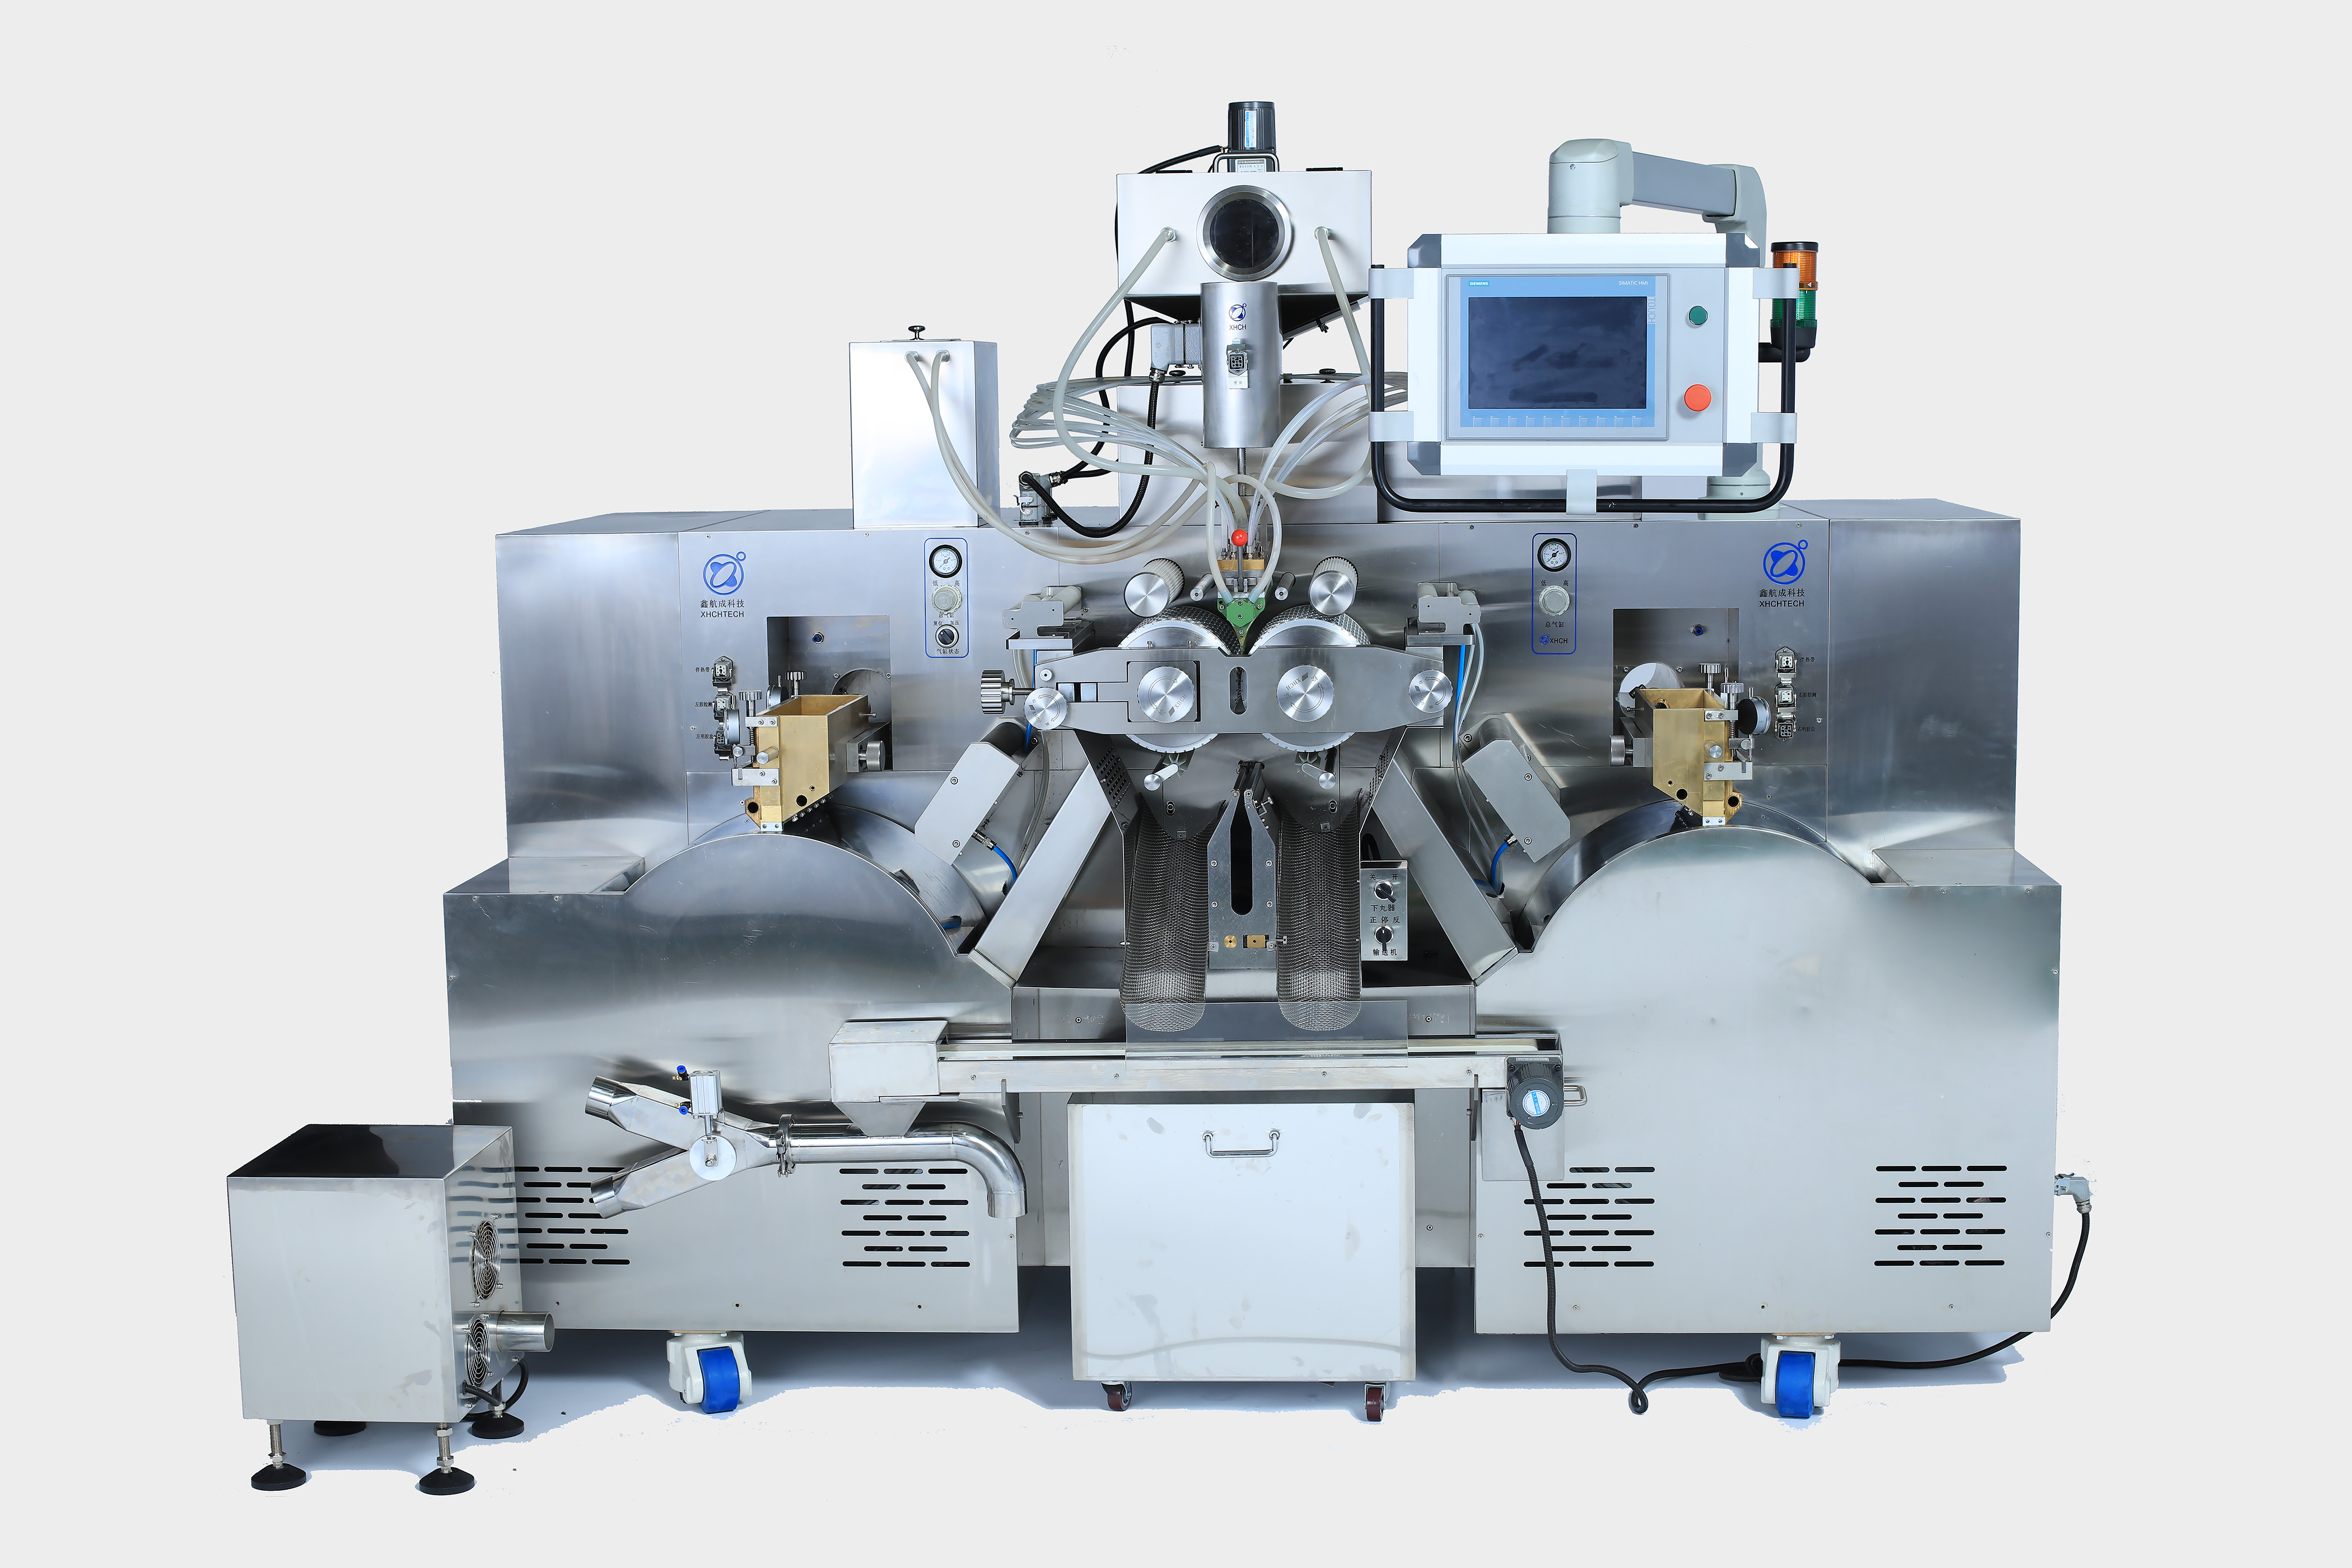
Effectuer un changement de recette est une opération délicate et hautement technique qui impacte directement l’efficacité globale de votre équipement. Les exploitants des installations modifient généralement la formulation de la coque, le matériau de remplissage, ou les deux. Passer d’un gel vegan transparent à un gel pigmenté nécessite de purger toute la ligne. Le remplacement de la charge utile interne d’une huile de vitamine E à faible viscosité par une suspension épaisse à base de plantes nécessite un recalibrage complet de la pompe.
Les substituts de gélatine végétale sont très sensibles aux fluctuations thermiques. Ils présentent une courbe de prise prononcée. Si la température descend même légèrement en dessous du seuil requis, la masse de gel se solidifie rapidement en un désordre tenace et caoutchouteux. Si la recette précédente n'est pas systématiquement purgée des chemins de fluides, ou si le nouveau profil thermique est mal calibré sur votre machine à softgels , les fabricants sont confrontés à de graves risques opérationnels. Ces risques incluent des collecteurs de boîte d'épandage obstrués, des coins d'injection mal alignés et des capsules déformées avec des coutures compromises. La précision absolue lors de ce changement minimise le gaspillage de matières premières de grande valeur et protège la longévité mécanique de votre ligne.
L"introduction d"une nouvelle formulation dans un circuit de fluide contaminé constitue une violation directe des bonnes pratiques de fabrication. Par conséquent, la phase initiale de changement de recette implique un protocole rigoureux de démontage, de purge et de nettoyage. Les vétérans des usines savent qu’il est tout simplement impossible de faire des économies ici.
Tout d’abord, évacuez en toute sécurité tout gel végétal résiduel des réservoirs de rétention primaires, des tuyaux de transfert chauffés et des boîtes d’épandage. La vidange par gravité combinée à la purge d"air à basse pression élimine efficacement les résidus collants des conduites. Ensuite, videz complètement le bac à médicaments. Actionnez la pompe à matériau pour faire fonctionner les pistons jusqu"à ce que les conduites de fluide internes, les plaques de distribution et le coin d"injection soient entièrement dépourvus de l"ingrédient actif précédent.
Démontez soigneusement le coin d"injection, les rouleaux de matrice et les composants de la pompe à médicament. Ces pièces usinées avec précision doivent être nettoyées à l"aide de solvants de qualité alimentaire validés ou d"eau purifiée à haute température. Le produit de nettoyage spécifique dépend strictement du fait que le matériau de remplissage précédent était à base d"huile ou soluble dans l"eau.
De plus, si votre équipement dispose d"un système de nettoyage en place intégré, lancez le cycle de nettoyage automatisé. Cela rince la tuyauterie interne avec des détergents et des désinfectants désignés. Après le cycle de lavage, assurez-vous que toutes les surfaces internes sont parfaitement sèches. Même une quantité microscopique d’humidité résiduelle réagira avec la nouvelle masse de gel végétal. Cette humidité provoque des défaillances structurelles catastrophiques du ruban pendant la phase de coulée.
Une fois que l’équipement a été vérifié impeccablement propre et sec, les opérateurs peuvent procéder à la configuration mécanique et logicielle de la nouvelle formulation. Vous trouverez ci-dessous une présentation structurée et testée sur le terrain du processus de transition.
Si le nouveau lot de production nécessite une spécification physique différente, les rouleaux de matrice correspondants doivent être installés. Par exemple, la transition d"un ovale de taille 10 à un oblong de taille 20 nécessite un changement complet d"outillage. Les opérateurs doivent aligner les marques de calage mécaniques sur les engrenages avec une précision absolue. Cela garantit que les rubans de gel gauche et droit se synchronisent parfaitement. Ensuite, placez et calibrez la cale d’injection correspondante conçue spécifiquement pour cette cavité de matrice.
Fixez le réservoir de préparation contenant la masse de gel à base de plantes nouvellement formulée au système d’alimentation de la machine. Simultanément, chargez la trémie à médicaments avec le nouveau matériau de remplissage actif. Vérifiez systématiquement tous les raccords sanitaires, vannes et tuyaux de transfert chauffés. Ils doivent être fermement serrés pour maintenir la pression et éviter les fuites de matériaux salissantes dans l’usine.
Les systèmes d"encapsulation industriels utilisent des contrôleurs à écran tactile avancés comme cerveau de l"opération. Accédez à l"interface de gestion des recettes. Si la formulation est une recette existante et pré-validée, il suffit de la sélectionner dans la base de données. Le système calibre automatiquement les servomoteurs pour ajuster le calage de l"injection et le volume de course de la pompe. S’ils lancent une nouvelle recette, les opérateurs doivent saisir manuellement les paramètres d’ingénierie validés. Ceux-ci incluent le poids de remplissage cible, la vitesse de rotation du rouleau de filière et les températures multizones.
Initiez le flux de la masse de gel à travers les boîtes d’épandage pour couler les nouveaux rubans végétaux sur les tambours de refroidissement réfrigérés. Enfilez les rubans solidifiés sur les rouleaux de lubrification et faites-les passer soigneusement à travers l"espacement des rouleaux de matrice. Enfin, amorcez la pompe à médicament. Cela garantit que le nouvel ingrédient actif s"écoule de manière constante jusqu"à l"extrémité précise de la cale d"injection, éliminant ainsi toutes les poches d"air emprisonnées dans le trajet du fluide.
Au-delà du matériel externe, le principal défi mécanique d’un commutateur de recette réside dans le mécanisme Plus précisément, la pompe à médicament volumétrique nécessite une attention particulière. Différents principes actifs possèdent des propriétés rhéologiques très différentes. La transition d’une huile de graines de chanvre fine à une pâte dense à base de plantes nécessite des recalibrages mécaniques spécifiques. de remplissage automatique des gélules .
L"opérateur ajuste physiquement la longueur de course du piston de la pompe à l"aide de cadrans micrométriques. Ce réglage mécanique dicte le déplacement volumétrique exact du fluide. Il garantit que la dose distribuée répond aux exigences strictes en milligrammes du dossier de lot. De plus, le mécanisme de remplissage doit injecter la charge liquide à la microseconde exacte où les rouleaux rotatifs forment la moitié inférieure de la cavité de la capsule. Si ce timing est avancé ou retardé, même légèrement, la pression hydraulique fera éclater la capsule.
Lors du traitement de matériaux de remplissage très visqueux, les opérateurs doivent activer la chemise chauffante thermique de la trémie à médicaments. L"élévation de la température réduit la résistance des fluides. Cela garantit un flux laminaire constant dans les cylindres de la pompe et empêche la cavitation destructrice de la pompe.
La gélatine bovine ou porcine standard fond et forme des joints à des températures relativement basses et indulgentes. En revanche, les polymères d’origine végétale se comportent de manière totalement différente. Ils exigent un profil thermique beaucoup plus agressif. Lors de l'exécution d'un changement de recette sur votre machine de remplissage de capsules molles , l'étalonnage thermique est la variable la plus critique à contrôler.
La température de la boîte à tartiner doit être réglée nettement plus haut que les paramètres traditionnels de la gélatine. Les températures varient généralement entre 60 degrés et 90 degrés Celsius, en fonction strictement du rapport spécifique amidon/carraghénane dans votre formulation. Cette chaleur intense maintient la matrice polymère suffisamment fluide pour permettre une coulée propre. Les opérateurs doivent également ajuster physiquement l’écartement des pales d’épandage à l’aide de jauges d’épaisseur. Cela permet d"obtenir l"épaisseur précise du ruban requise pour supporter la nouvelle taille et le nouveau poids de la capsule.
Le coin d’injection remplit un double objectif essentiel. Il délivre le matériau de remplissage et applique une énergie thermique localisée pour chauffer les surfaces intérieures des deux rubans de gel. Cela leur permet de fusionner sous la pression des rouleaux de dés. Les capsules végétaliennes nécessitent généralement une température de calage beaucoup plus élevée pour réaliser la réticulation des chaînes polymères. Les opérateurs doivent surveiller ce paramètre de manière obsessionnelle. Une chaleur excessive fera fondre et déchirer les rubans, provoquant une défaillance catastrophique de la bande. Une chaleur insuffisante ne parviendra pas à faire fondre les polymères, ce qui entraînera des capsules non scellées qui laisseront échapper des ingrédients actifs partout sur la bande transporteuse.
Ne changez jamais de recette, appuyez sur Démarrer et partez immédiatement en supposant que l"équipement est prêt pour une fabrication à grande échelle. La transition d’une formulation à base de plantes à une autre introduit d’innombrables variables. Vous devez valider le changement par un test contrôlé et minutieux.
Commencez par engager l"équipement à une vitesse de fonctionnement considérablement réduite, généralement entre 1 et 2 tours par minute. Ce rythme lent permet à la machine de stabiliser ses zones thermiques. Il permet aux opérateurs d’observer de près la formation du ruban et le moment de l’injection en temps réel. Une fois qu’un petit lot gérable de capsules d’échantillons est produit, effectuez une série de contrôles de qualité rigoureux.
Précision du poids de remplissage : utilisez une balance analytique calibrée pour peser un échantillon de capsules. Cela vérifie que la pompe à médicament distribue le dosage volumétrique exact sans écart statistique.
Intégrité des coutures et résistance à l'éclatement : les capsules végétaliennes peuvent être très sujettes à une rupture des coutures si la température du coin est légèrement inférieure. Effectuez des tests de stress physique en pressant les capsules d’échantillon. Si les joints se rompent ou fuient sous une pression minimale, augmentez progressivement la température du coin ou resserrez la pression mécanique appliquée par les rouleaux de matrice.
Uniformité de l’épaisseur de la coque : coupez une capsule finie en deux à l’aide d’un scalpel et mesurez l’épaisseur transversale de la coque à l’aide d’un pied à coulisse numérique. L'épaisseur du haut, du bas et des coutures doit rester uniforme. Une épaisseur asymétrique indique un écart entre les lames du boîtier d'épandage mal calibré.
Inspection visuelle des défauts : Examinez les capsules sous un éclairage vif pour déceler les défauts esthétiques. Recherchez les bulles d'air emprisonnées, les traînées là où le matériau de remplissage s'échappe dans le joint ou la décoloration causée par la dégradation thermique.
Défaut constaté | Cause potentielle | Ajustement recommandé |
|---|---|---|
Capsules qui fuient au niveau de la couture | Température du coin trop basse ; Pression du rouleau de matrice insuffisante. | Augmentez légèrement le chauffage du coin ; Serrez le mécanisme de pression du rouleau de matrice. |
Déchirure du ruban lors de l"encapsulation | Tambour de refroidissement trop froid ; Viscosité de la masse du gel trop élevée. | Augmenter la température du tambour de refroidissement ; Vérifiez le chauffage du réservoir de rétention de masse de gel. |
Poids de remplissage incohérents | Bulles d"air dans la conduite de matériau ; Synchronisation de la pompe mal alignée. | Réamorcez la pompe à médicament ; Ajustez les paramètres de synchronisation d’injection. |
Épaisseur inégale de la coque de la capsule | L’écart entre les lames du boîtier d’épandage est asymétrique. | Recalibrez les espaces entre les boîtes d"épandage gauche et droite à l"aide d"une jauge d"épaisseur. |
Ce n’est que lorsque le lot de test répond à toutes les spécifications prédéfinies du contrôle qualité que l’opérateur peut progressivement augmenter l’équipement jusqu’à sa vitesse de production commerciale optimale.
Si votre usine de fabrication change fréquemment de recette pour s"adapter à de petits lots ou à diverses gammes de produits clients, l"ingénierie sous-jacente de votre équipement dicte la rentabilité globale. L’architecture mécanique et les capacités logicielles déterminent directement le temps d’arrêt éliminé lors d’un changement.
Les machines plus anciennes à entraînement mécanique reposent en grande partie sur des arbres de transmission, des chaînes et des cames physiques complexes. Sur ces systèmes existants, les opérateurs ajustent manuellement les engrenages et les mécanismes de synchronisation à l"aide de clés. Ce processus est très sensible aux erreurs humaines et entraîne facilement un changement de recette unique pendant un quart de travail complet de huit heures. La mise à niveau vers un équipement moderne transforme cette tâche épuisante en un processus rationalisé et prévisible.
Lors de l’évaluation des machines conçues pour l’agilité opérationnelle, les responsables de production doivent donner la priorité aux capacités techniques spécifiques.
Servomoteurs indépendants : contrairement aux entraînements traditionnels reliant toutes les pièces mobiles à un seul moteur principal, les systèmes modernes utilisent des servomoteurs séparés pour les rouleaux de matrice, la pompe à médicaments et les tambours de refroidissement. Cela permet aux opérateurs d'effectuer des micro-ajustements instantanés de l'alignement et du timing via un logiciel. Cela élimine complètement le besoin d’arrêter physiquement la machine pour faire tourner les engrenages mécaniques.
Contrôle thermique haute capacité : les matériaux d’origine végétale nécessitent un chauffage robuste. Recherchez des machines dotées de systèmes de contrôle de température PID capables de maintenir des températures de boîte d'épandage et de coin jusqu'à 95 degrés Celsius sans fluctuation.
Systèmes de mémoire de recettes : les interfaces tactiles avancées stockent des centaines de recettes validées. Une fois qu’un opérateur a calibré les paramètres parfaits pour une formulation spécifique à base de plantes, il enregistre le profil. Sa sélection ultérieure ajuste automatiquement le calage de la pompe, les volumes d'injection et les zones thermiques avec une seule commande numérique.
Changements sans outil : les conceptions techniques utilisant des mécanismes de serrage pneumatique ou de dégagement rapide permettent aux opérateurs de remplacer les rouleaux de filière lourds et les cales d'injection en toute sécurité et rapidement sans utiliser de clé.
Changer de recette sur une ligne de production de capsules végétales est un processus à multiples facettes exigeant une propreté irréprochable, une précision mécanique et une compréhension approfondie du comportement des matériaux d"origine végétale. En adhérant à un protocole strict et standardisé, vous garantissez une transition en douceur avec un temps d"arrêt minimal. Purgez méticuleusement les anciens matériaux, échangez les outils en toute sécurité, programmez soigneusement le contrôleur numérique et calibrez les zones thermiques pour le gel végétal spécifique. Alors que les suppléments végétaliens poursuivent leur ascension rapide sur le marché mondial, la maîtrise du fonctionnement et du changement de votre équipement d"encapsulation maintient votre ligne de production agile, efficace et hautement rentable. Prêt à mettre à niveau votre ligne de production et à éliminer les goulots d’étranglement liés au changement ? Découvrez les solutions d"encapsulation servocommandées hautes performances chez Sinagel pour trouver l"équipement exact adapté à vos besoins de fabrication.
La durée d"un changement de recette dépend fortement de la technologie sous-jacente de la machine et de la nécessité ou non d"un nettoyage en profondeur complet entre les lots. Pour les machines mécaniques standards, un changement complet peut prendre entre 4 et 6 heures. Cela comprend la vidange de la masse de gel, le démontage de la pompe, le nettoyage de toutes les pièces de contact, l"installation de nouveaux outils et le recalibrage des températures. Cependant, l"utilisation d"une machine servocommandée avancée équipée de systèmes automatisés de nettoyage en place et d"une mémoire de recettes numérique réduit le temps de changement à seulement 1 à 2 heures.
Vous pouvez réutiliser les mêmes rouleaux de dés uniquement si la nouvelle recette nécessite exactement la même taille de capsule et la même forme géométrique, comme un ovale de taille 10. Si la nouvelle formulation utilise les mêmes dimensions de coque mais change simplement l’ingrédient actif à l’intérieur, les jets de dés peuvent rester en place. Cependant, si la nouvelle recette nécessite un volume de dosage différent nécessitant une cavité plus grande ou plus petite, ou une forme entièrement différente, vous devez retirer physiquement les rouleaux de matrice existants et installer le nouvel ensemble approprié. Chaque fois que les rouleaux de matrice sont modifiés, le coin d"injection correspondant doit également être remplacé pour correspondre au nouvel alignement de la cavité.
Les capsules qui fuient immédiatement après un changement de recette sont presque toujours symptomatiques d"un mauvais alignement thermique ou mécanique. Les gels à base de plantes nécessitent des réglages de chaleur très spécifiques pour fusionner correctement. Si la température du coin d’injection est trop basse, les deux rubans de gel ne fondront pas suffisamment pour former un joint hermétique. A l’inverse, si la pression du rouleau matrice est insuffisante, les rubans ne seront pas suffisamment pressés l’un contre l’autre lors de la phase de découpe. Un autre coupable courant est un mauvais timing d’injection. Si le liquide est injecté une fraction de seconde trop tôt ou trop tard, il contamine la zone du joint avant qu’il ne se scelle, entraînant une fuite immédiate.
Les équipements standard conçus strictement pour la gélatine d’origine animale ont souvent du mal à traiter les formulations végétaliennes sans modifications significatives. La masse de gel à base de plantes possède une viscosité intrinsèquement plus élevée et nécessite des températures de traitement considérablement plus élevées pour rester fluide. Une machine standard peut ne pas avoir la puissance thermique nécessaire dans ses caissons d"épandage et ses réservoirs de rétention. Pour faire fonctionner efficacement le gel végétal, l"équipement standard doit généralement être équipé de réservoirs spécialisés chauffés à haute température, de pompes à matériaux plus solides capables de traiter des fluides plus épais et de boîtes d"épandage modifiées.
L"enregistrement d"une nouvelle recette est un processus simple sur un équipement moderne à commande logique. Une fois que les opérateurs ont défini manuellement les paramètres opérationnels parfaits pendant la phase de test du lot, ils accèdent à l"onglet Gestion des recettes sur l"interface principale de l"écran tactile. Ces paramètres incluent la température précise du coin, la vitesse du tambour de refroidissement, la longueur de course de la pompe et la pression du rouleau de filière. A partir de là, l"opérateur crée un nouveau profil, lui attribue un code produit spécifique et l"enregistre. Lors des futures séries de production, la sélection de ce profil enregistré invite la machine à ajuster automatiquement ses servomoteurs et ses contrôleurs thermiques pour correspondre à ces spécifications exactes.
La prévention de la contamination croisée nécessite une purge systémique complète et un nettoyage chimique validé. Vous ne pouvez pas simplement rincer les conduites avec de l"eau. Les opérateurs doivent démonter complètement le chemin du fluide, y compris les boîtes d"épandage, les pompes à matériaux et les cales d"injection. Ces composants doivent subir un lavage à haute température utilisant des détergents alcalins de qualité alimentaire pour décomposer les protéines animales, suivi d"un rinçage à l"eau purifiée. Des tests sur écouvillon sont fortement recommandés pour vérifier l’absence absolue d’ADN animal avant d’introduire la matrice polymère végétalienne dans le système.
Contrairement à la gélatine animale qui nécessite des pièces fortement déshumidifiées, les gels à base de plantes sont légèrement plus résistants à l"humidité ambiante mais très sensibles aux baisses de température ambiante. La salle d"encapsulation doit idéalement être maintenue entre 20 et 24 degrés Celsius, avec une humidité relative contrôlée entre 35 et 45 pour cent. Si la température ambiante descend trop bas, les rubans végétaux refroidiront trop rapidement après avoir quitté les tambours de coulée, perdant leur élasticité et se déchirant avant d"atteindre les rouleaux de filière.


