
- Tout
- Nom du produit
- Mots-clés
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche en texte intégral
 Français

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-23 origine:Propulsé


Les joueurs méprisent quand les bourrages de barils gâchent leur match. Un jeu ruiné est souvent dû à de mauvaises tolérances de fabrication. Dans l’industrie hautement compétitive du paintball, la perfection sphérique dicte les performances du produit sur le terrain. Les billes parfaitement rondes assurent une stabilité aérodynamique et une vitesse constante. Ils évitent également les dysfonctionnements catastrophiques des marqueurs. Même les écarts microscopiques provoquent des courbes de vol imprévisibles ou des ruptures de chambre. Cela nuit instantanément à la réputation de la marque d’un fabricant.
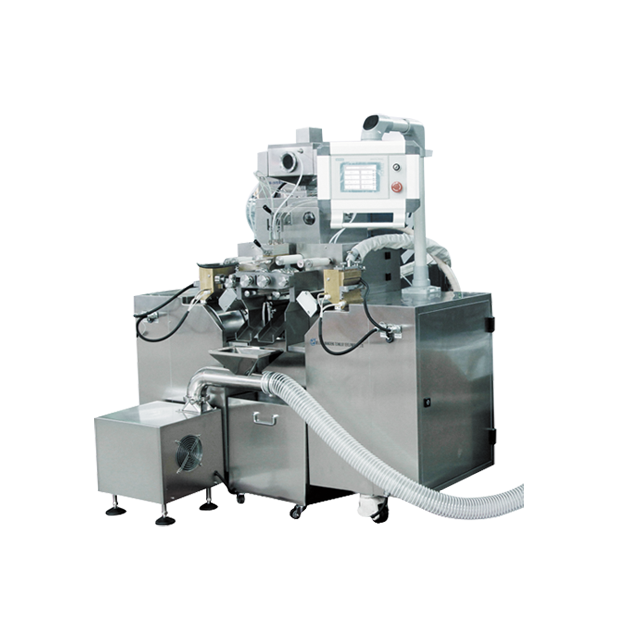
La compréhension de cette géométrie précise commence dès l’usine. Les paintballs sont essentiellement des capsules de gélatine spécialisées à coque épaisse. Les fabricants s'appuient sur une machine de production de paintball dédiée utilisant une technologie avancée de matrice rotative. Les opérateurs doivent surveiller l'ensemble du cycle, depuis la formation du ruban jusqu'au durcissement final. Nous expliquerons comment les ingénieurs vérifient et maintiennent les tolérances sphériques à l'aide d'un étalonnage en temps réel, d'inspections optiques et de systèmes de séchage contrôlés.
Les balles de paintball se déplacent à des vitesses atteignant 300 pieds par seconde. À ces vitesses extrêmes, la physique du vol exige une symétrie absolue. La résistance uniforme de l’air maintient la trajectoire droite. À l’inverse, une variation d’un millimètre crée une forme d’œuf. Une pression atmosphérique inégale induit un effet Magnus irrégulier. Le projectile s"accrochera ou plongera de manière imprévisible. Pour les joueurs de tournoi, un paintball hors-tour est totalement inutile.
De plus, les marqueurs modernes fonctionnent avec des tolérances exceptionnellement serrées. Les tailles d"alésage du canon correspondent précisément au calibre pour une efficacité d"air maximale. Les billes de peinture déformées génèrent une friction importante et une mauvaise étanchéité à l’air. Si l"axe est trop large, la coque se fracture à l"intérieur de la chambre. Ce bris de tonneau laisse derrière lui de la gélatine collante et des résidus de peinture. Les tirs suivants se courberont énormément jusqu"à ce que le joueur nettoie l"équipement.
Les normes industrielles imposent une tolérance stricte de rondeur de plus ou moins 0,005 pouce sur tous les axes. Atteindre cette précision microscopique nécessite un outillage sophistiqué et des protocoles de contrôle qualité rigoureux tout au long du cycle de production.
La création d’une sphère remplie de liquide repose en grande partie sur la technologie pharmaceutique. Les billes fonctionnent comme de grandes capsules molles robustes. Les gélules médicales standards sont généralement oblongues pour faciliter leur déglutition. Les outils de paintball, cependant, sont conçus exclusivement pour produire des sphères impeccables.
Deux rubans de gélatine continus pilotent le processus d"encapsulation. Ils passent à travers des rouleaux lubrifiants et convergent entre des rouleaux matrices contrarotatifs. Ces rouleaux comportent des cavités hémisphériques assorties usinées avec une extrême précision. Les matrices se pressent ensemble, forçant les rubans de gélatine à pénétrer dans les cavités pour former les moitiés de coquille.
Plus précisément, la mise en forme proprement dite a lieu au niveau du coin d"injection. Ce composant en laiton chauffé se trouve juste au-dessus du point de convergence de la matrice. À la milliseconde exacte où les matrices forment un joint, la pompe injecte un volume précis de peinture liquide. La pression hydraulique force la gélatine flexible vers l’extérieur. La capsule se dilate pour prendre une forme ronde parfaite avant que l"outillage ne la coupe et ne la scelle complètement.
Les opérateurs ne peuvent pas attendre qu"un lot soit terminé pour détecter les défauts. L"évaluation en temps réel maintient les machines calibrées et minimise le gaspillage de matériaux.
L"échantillonnage micrométrique manuel reste la méthode fondamentale dans l"atelier. Les opérateurs extraient des lots aléatoires de la goulotte de sortie toutes les vingt minutes. À l’aide de micromètres numériques calibrés, ils mesurent les axes couture à couture, pôle à pôle et diagonaux. Les écarts au-delà du seuil acceptable nécessitent des ajustements immédiats de la machine.
L’épaisseur du ruban de gélatine a un impact direct sur la géométrie finale. Un ruban gauche plus épais crée une distribution de masse asymétrique. La capsule refroidira pour prendre une forme ovale. Les ingénieurs surveillent cela à l’aide de jauges laser avant que la bande n’atteigne l’outillage. Les boîtes d"épandage doivent couler des épaisseurs identiques, généralement comprises entre 0,030 et 0,040 pouces.
L’échantillonnage manuel laisse place à l’erreur humaine. Pour combler cette lacune, les installations modernes sont mises à niveau vers un encapsulateur intelligent Softgel . Ces systèmes disposent d'une inspection optique automatisée. Des caméras à grande vitesse scannent les capsules tombant de l'outillage. Le logiciel analyse la géométrie à 360 degrés en millisecondes. L'interface PLC alerte instantanément les opérateurs des écarts, rejetant automatiquement les capsules hors spécifications.
La synchronisation mécanique n"est pas négociable. Des écarts mineurs dans les engrenages se manifestent par de graves défauts physiques dans le produit fini.
Les matrices rotatives nécessitent un alignement microscopique. Les cavités hémisphériques gauche et droite doivent correspondre parfaitement. Un mauvais alignement crée une couture décalée, connue dans l"atelier sous le nom de lèvre. Cette lèvre détruit la stabilité aérodynamique et crée un point faible susceptible de se rompre dans le canon. Les ingénieurs utilisent des outils d’alignement spécialisés pour garantir que les coutures restent complètement alignées.
De plus, le timing de la pompe à médicament doit être synchronisé avec la rotation de la matrice. La pompe d"injection fonctionne selon un cycle mécanique strict. Injecter du liquide trop tôt étire le joint de gélatine, provoquant des formes oblongues. Une injection tardive entraîne des capsules alvéolées sous-remplies et dépourvues de pression hydraulique interne. Le calibrage de l"engrenage de la pompe au moment exact de la fermeture de la cavité force la gélatine à former une véritable sphère.
Former la sphère n"est que la première étape. L"environnement de post-production dicte la qualité du produit final.
Les billes de paintball fraîchement extrudées sont chaudes et très souples. Ils ressemblent à de petits ballons d"eau remplis de liquide. Le fait d"être assis à l"arrêt sur un convoyeur permet à la gravité de tirer le remplissage lourd vers le bas. Le fond s"affaisse et s"aplatit. Une fois que la gélatine a durci avec un point plat, le produit est définitivement abîmé.
Pour contrer cela, les opérateurs dirigent la production vers des sèche-linge en ligne. Les paniers cylindriques rotatifs maintiennent le produit en mouvement continu. Ce culbutage dynamique empêche la gravité de déformer la forme. Les souffleurs à grand volume extraient l"humidité uniformément, cimentant ainsi la géométrie sphérique.
L’industrie du paintball connaît actuellement une évolution massive vers des formulations de remplissage entièrement biodégradables à base de PEG. Bien que respectueux de l’environnement, ces matériaux durables présentent des propriétés de rétention thermique et de viscosité très différentes de celles des peintures traditionnelles à base d’huile. Cette transition complique le maintien de la rondeur. Les remplissages alternatifs durcissent à des rythmes imprévisibles, augmentant le risque de capitons ou d"ovalisation. Les fabricants avant-gardistes s’appuient désormais sur un séchage basé sur les données. En intégrant des capteurs d"humidité intelligents et des commandes CVC assistées par l"IA, les ingénieurs ajustent de manière dynamique les temps de séchage par culbutage pour contrecarrer les comportements de durcissement imprévisibles.
Le contrôle qualité final repose sur un tri automatisé pour détecter les variations mineures. Les trieurs à rouleaux calibrés utilisent des cylindres de rotation divergents. Les capsules parfaitement rondes tombent à travers les espaces désignés dans les bacs de collecte haut de gamme. Les formes surdimensionnées ou ovales se déplacent plus loin pour être rejetées.
La production de qualité tournoi complète les rouleaux physiques avec des machines de tri optique. Les convoyeurs à grande vitesse font passer les capsules sous plusieurs caméras. Un logiciel de reconnaissance d"images identifie les points plats microscopiques ou les formes irrégulières. Un jet d"air comprimé précis éjecte instantanément les unités défectueuses, garantissant ainsi de strictes garanties d"arrondi.
Type d"équipement | Échelle de production | Technologie d"entraînement | Fonctionnalités de contrôle de la rondeur |
|---|---|---|---|
Encapsulateur à l"échelle du laboratoire | R&D / Petits lots | Mécanique standard | Ajustement manuel du ruban, idéal pour valider la viscosité de remplissage et l"élasticité de la coque. |
Encapsulateur intelligent | Moyen à élevé | Entraînement par servomoteur | Inspection optique automatisée, écran tactile PLC, réglage automatique de l"épaisseur de la gélatine. |
Encapsulateur haute vitesse | Fabrication de masse | Entraînement direct avancé | Aucun jeu de vitesse, tambours de refroidissement automatisés, maintient un timing de matrice parfait à des régimes élevés. |
La transition d’une nouvelle formule vers la fabrication de masse nécessite une sélection minutieuse des équipements et un réglage des paramètres.
Avant de passer à l'échelle, les ingénieurs valident les formules sur une machine Lab Softgel . Cette configuration compacte teste l’épaisseur de la coque et la viscosité du remplissage par lots contrôlés. La R&D confirme que la formule a la bonne élasticité pour conserver une forme sphérique sous pression sans gaspiller des centaines de gallons de matériau.
Une fois validées, les installations passent à une machine à gélules à grande vitesse pour une production de masse. Les tirages à grand volume introduisent des fluctuations thermiques. Les modèles haut de gamme à grande vitesse utilisent des servomoteurs avancés au lieu de liaisons mécaniques. Cela élimine le jeu des engrenages et maintient un timing de matrice parfait à des vitesses supérieures à 100 000 capsules par heure. Les tambours de refroidissement automatisés stabilisent la température du ruban, empêchant ainsi l'accumulation de chaleur qui provoque une déformation lors des changements de vitesse continus.
Même les installations de premier plan rencontrent des défauts. Un dépannage rapide minimise les temps d’arrêt et le gaspillage de matériaux dans l’atelier.
Des fossettes indiquent un sous-remplissage ou un séchage trop rapide. La capsule manque de pression interne. Les ingénieurs doivent calibrer la pompe d"injection pour un volume de remplissage plus élevé ou réduire la vitesse de séchage CVC.
La formation des œufs est due à une épaisseur inégale du ruban ou à des températures de coin incorrectes. La solution consiste à utiliser un micromètre pour vérifier l"épaisseur du ruban, à recalibrer les espaces de la boîte d"épandage et à vérifier les éléments chauffants en laiton.
Les coutures décalées indiquent directement un désalignement du rouleau de matrice. Les opérateurs doivent arrêter la ligne, réaligner les marques de synchronisation des matrices et vérifier la synchronisation des engrenages.
Des points plats se produisent lorsque les capsules chaudes restent immobiles. Assurer un transfert fluide de la goulotte de sortie vers les sèche-linge. Vérifiez que les paniers tournent au bon régime pour que le produit continue de culbuter.
Les billes de peinture de haute qualité ont généralement une tolérance de rondeur de plus ou moins 0,005 pouces. Tout ce qui dépasse cette variation microscopique a un impact négatif sur la manière dont le paintball s"insère dans le canon du marqueur. Cela entraîne une mauvaise efficacité aérienne, des trajectoires de vol erratiques et un risque élevé de casse de canon pendant le jeu.
Oui, mais cela nécessite des modifications très spécifiques. La machine doit comporter un outillage spécialisé avec des cavités parfaitement sphériques plutôt que des formes ovales standard. De plus, la production de paintball nécessite une installation de séchage par culbutage beaucoup plus robuste pour gérer les capsules plus lourdes et éviter leur aplatissement.
Les paramètres critiques tels que l’alignement des matrices, le calage de la pompe d’injection et l’épaisseur du ruban nécessitent un étalonnage au début de chaque quart de production. Les opérateurs de machines doivent également prélever des échantillons de contrôle qualité aléatoires toutes les vingt minutes pendant une analyse active afin de maintenir des tolérances strictes.
Des fossettes apparaissent généralement pendant le processus de séchage post-encapsulation. Cela se produit si l’humidité de la salle de durcissement est incorrecte ou si le volume initial de remplissage de peinture était trop faible. La capsule manque de pression hydraulique interne suffisante pour rester parfaitement sphérique à mesure que la coque de gélatine durcit.
La gélatine est très sensible à la température. Une chaleur excessive ramollit trop les rubans, ce qui donne lieu à des formes ovales allongées lorsqu"ils passent à travers les matrices. À l’inverse, des températures trop basses empêchent une bonne étanchéité des joints, provoquant l’ouverture des capsules sous pression.
Les ingénieurs utilisent des jauges laser de précision ou des indicateurs à cadran hautement calibrés montés directement au-dessus des tambours de refroidissement. Cela permet une surveillance en temps réel. Si l"épaisseur s"écarte de la norme de 0,030 à 0,040 pouce, les opérateurs peuvent ajuster immédiatement les boîtes d"épandage.
Le maintien de tolérances sphériques strictes nécessite un équipement de précision et des données de production fiables. La mise à niveau de votre ligne d"encapsulation élimine les cassures de barillet et améliore la réputation de votre marque sur le terrain. Que vous ayez besoin d"une installation R&D compacte ou d"une ligne de production à grande vitesse entièrement automatisée, il est essentiel de sélectionner les bonnes machines. Découvrez la gamme complète de solutions d"encapsulation avancées chez Sinagel pour optimiser votre processus de fabrication dès aujourd"hui.


