
- Tout
- Nom du produit
- Mots-clés
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche en texte intégral
 Français

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-20 origine:Propulsé


Peu de scénarios dans un atelier de fabrication sont plus frustrants que de regarder dans un sèche-linge après des heures de production régulière, pour découvrir ensuite un lot de gélules qui fuient. Une seule capsule rompue suffit. Le matériau de remplissage qui s"échappe recouvre instantanément des milliers de capsules environnantes. Cet échec en cascade ruine l’attrait esthétique de toute une série de production. Pire encore, cela entraîne des pertes financières importantes et un gaspillage de principes actifs pharmaceutiques.
La cause première de ces fuites coûteuses remonte presque toujours au joint de la capsule. En tant que soudure principale reliant deux rubans de gélatine ensemble, la couture est intrinsèquement le point structurel le plus vulnérable d’une capsule de gélatine molle. Si cette fusion est trop fine, la capsule fuira inévitablement sous contrainte mécanique. A l’inverse, une couture trop épaisse crée un problème différent. La capsule peut ne pas se dissoudre correctement dans le tube digestif humain, rendant les ingrédients thérapeutiques totalement inefficaces.
Maîtriser l’art de la mesure des joints est une pierre angulaire non négociable de la qualité des lots et de la conformité réglementaire. Ce guide complet vous présente les outils précis, les méthodes d"analyse empiriques et les techniques de dépannage mécanique nécessaires pour maintenir des joints impeccables et étanches sur votre ligne de production.
L'intégrité des coutures est cruciale : les données empiriques indiquent que l'épaisseur des coutures doit généralement mesurer au moins 30 % à 45 % de l'épaisseur du ruban de gélatine d'origine pour garantir une fermeture hermétique et robuste.
Des outils de précision sont nécessaires : une mesure précise nécessite un micromètre numérique ou un microscope optique équipé d'un réticule calibré. De simples inspections visuelles sont totalement insuffisantes pour une véritable assurance qualité.
Une bonne préparation est essentielle : les capsules doivent être méticuleusement vidées de leur matériau de remplissage, lavées avec un solvant et coupées transversalement à un angle précis de 90 degrés pour obtenir une lecture non déformée.
L'étalonnage de la machine est important : les coutures inégales ou faibles sont principalement le résultat direct de rouleaux de matrice mal alignés, de températures de coin d'injection incorrectes ou d'une épaisseur de ruban asymétrique.
L'automatisation améliore la cohérence : la transition vers des machines servocommandées réduit considérablement les variations des coutures mécaniques en permettant des micro-ajustements informatisés pendant les cycles de production actifs.
Comprendre les exigences physiques et chimiques intenses imposées à une gélule tout au long de son cycle de vie montre exactement pourquoi l"épaisseur des coutures reste une priorité pour les ingénieurs de contrôle qualité.
Au cours du processus d’encapsulation, deux rubans de gélatine distincts sont fusionnés par un équilibre délicat de chaleur et de pression. Si cette fusion est incomplète, le point faible qui en résulte devient un candidat privilégié à la rupture. Passant à la phase de séchage par culbutage, les capsules sont soumises à des frottements et à des impacts constants. Une couture faible se fendra sous cette contrainte, créant des fuites structurelles. Au-delà des dommages physiques immédiats, même les microfissures qui ne laissent pas échapper immédiatement du liquide peuvent permettre à l"oxygène de pénétrer dans la coque. Cette exposition à l’oxygène entraîne l’oxydation et la dégradation rapides d’ingrédients actifs sensibles, comme l’huile de poisson ou les vitamines liposolubles. En fin de compte, cela réduit considérablement la durée de conservation du produit.
Le voyage d’une gélule ne s’arrête pas au sèche-linge. Les capsules doivent ensuite subir un séchage en tunnel, où l"humidité est systématiquement évacuée de la matrice de gélatine. À mesure que la coque perd de l’eau, elle rétrécit et se resserre autour du matériau de remplissage. Cela exerce une immense contrainte hydrostatique directement sur la couture. Une couture correctement formée absorbe cette contrainte de manière uniforme. Sans soudure robuste, la capsule risque de se fendre pendant la phase de retrait. Il pourrait également tomber en panne plus tard sous les pressions mécaniques du polissage, du tri et du conditionnement sous blister automatisés.
Alors que les coutures minces provoquent des défaillances mécaniques, les coutures trop épaisses présentent un défi biologique distinct. Les organismes de réglementation et les normes de pharmacopée exigent que les capsules se rompent et se dissolvent dans un délai précis dans les liquides gastriques ou intestinaux. Si un opérateur fait fonctionner l"équipement avec une chaleur et une pression excessives, cela crée une crête épaisse et durcie au niveau du joint. Cette gélatine durcie résiste aux fluides digestifs. Par conséquent, la capsule traverse l’organisme sans libérer son contenu, détruisant ainsi la biodisponibilité du produit.
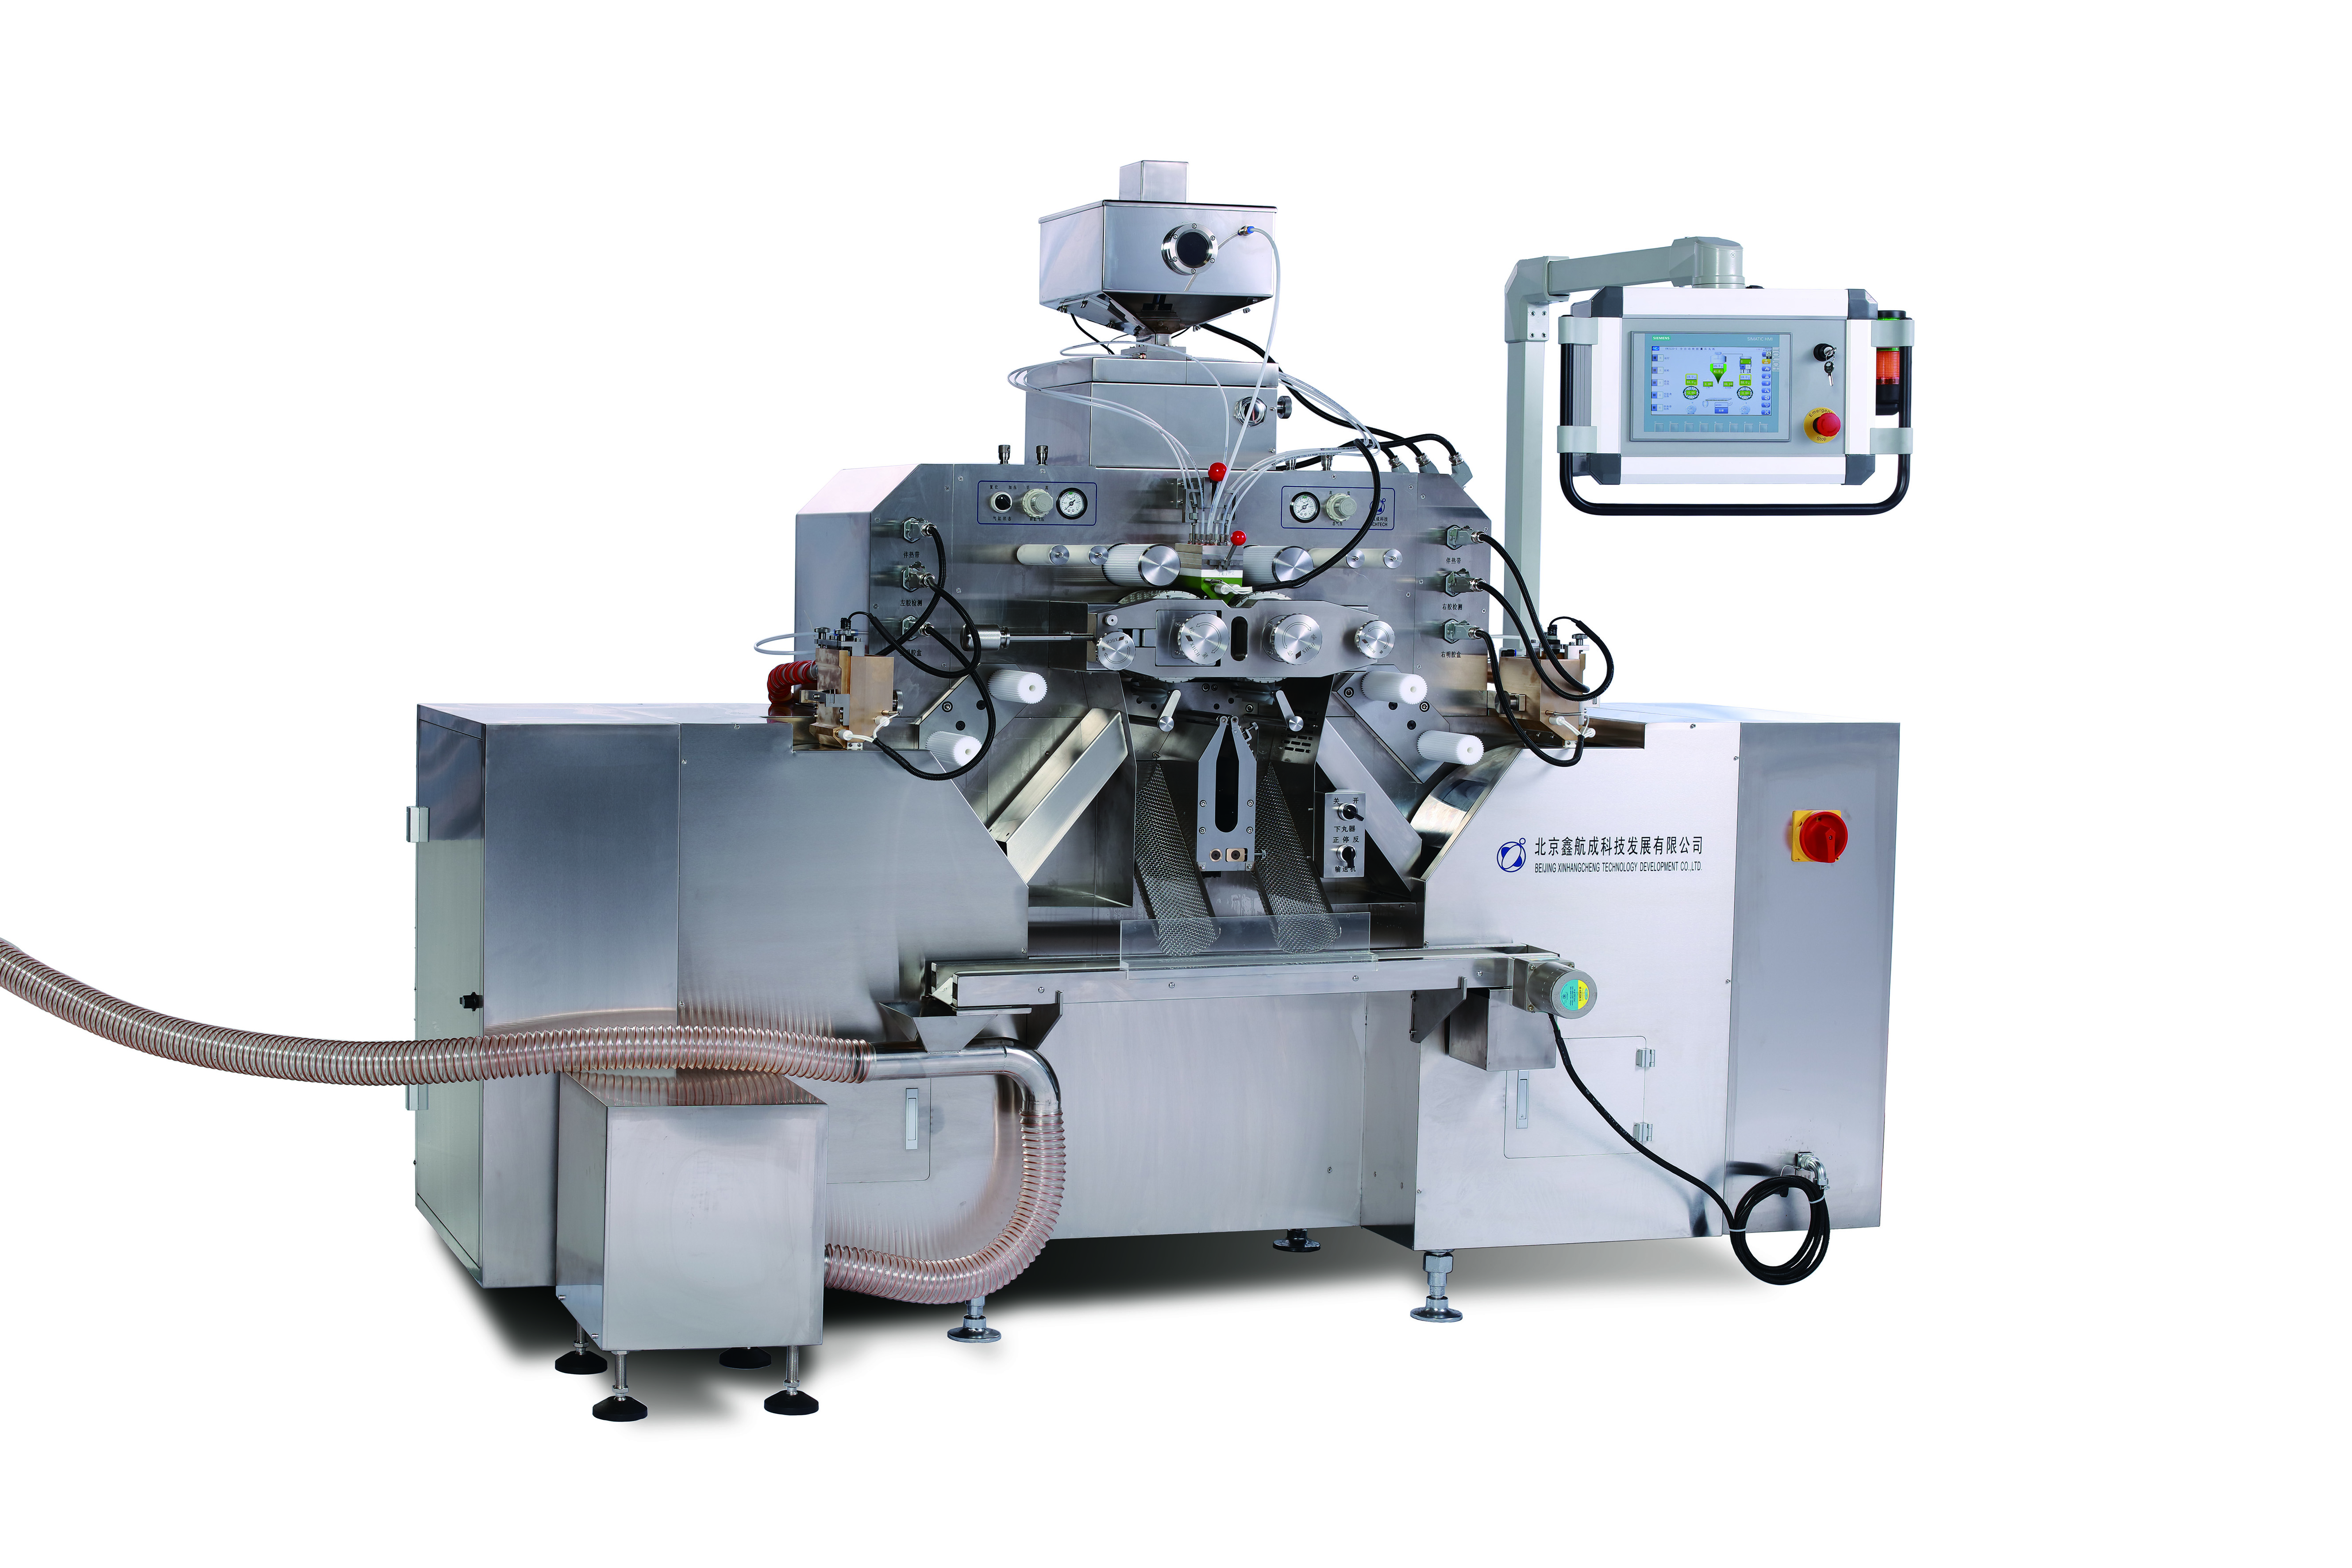
La mesure précise des coutures est par nature une entreprise microscopique. Les tolérances étant mesurées en fractions de millimètre, les techniciens de contrôle qualité doivent être équipés d’outils précis et calibrés avant de lancer tout protocole de test.
La méthode la plus fiable pour mesurer l’épaisseur des coutures implique un microscope stéréo-optique équipé d’un réticule calibré. Cet oculaire contient une échelle de mesure microscopique. Utilisant un grossissement de 10x à 40x, un microscope permet au technicien d"inspecter visuellement l"intégrité structurelle de la ligne de fusion tout en mesurant simultanément l"épaisseur exacte de la couture par rapport à la paroi de la capsule. Cette double capacité en fait la référence en matière de laboratoires de contrôle qualité conformes.
Pour des contrôles rapides directement sur le site de production, les micromètres numériques constituent une alternative pratique et hautement portable. Leur utilisation nécessite cependant une main hautement qualifiée. La gélatine fraîchement encapsulée est incroyablement douce et malléable. Appliquer trop de pression avec les enclumes micrométriques comprimera la coque, ce qui donnera une lecture faussement fine. Des micromètres à ressort avec une bague à friction ou une butée à cliquet sont fortement recommandés. Ils garantissent une pression de contact constante et atténuent les erreurs humaines.
Vous ne pouvez pas mesurer une couture avec précision si la capsule est encore saturée d"huile ou de pâte. La station de test doit être correctement équipée en outils de préparation spécifiques. Des scalpels chirurgicaux tranchants ou des lames de rasoir à un seul tranchant sont nécessaires pour garantir des coupes nettes sans déchirer la gélatine. De plus, un solvant non polaire, comme l"hexane ou l"alcool isopropylique, est nécessaire pour dissoudre et éliminer les matériaux de remplissage lipophiles sans dégrader l"enveloppe de gélatine à base d"eau. Des pincettes de précision et des lingettes non pelucheuses garantissent que les fragments délicats de coquille peuvent être manipulés et séchés sans transférer d"huiles des doigts du technicien.
L’exécution d’un contrôle de couture nécessite le strict respect d’un protocole physique standardisé. S'écarter de ces étapes peut produire des données inexactes, conduisant les opérateurs à effectuer des réglages incorrects sur leur machine d'encapsulation de gélules..
Un contrôle qualité précis commence par un échantillonnage représentatif. Ne vous contentez pas de saisir une poignée de capsules au centre de la goulotte de décharge. Au lieu de cela, prélevez soigneusement les échantillons provenant de cavités spécifiques situées à l’extrême gauche et à l’extrême droite du rouleau de matrice. L"équipement d"encapsulation utilise deux rubans de gélatine distincts, et des différences dans les paramètres de la boîte d"épandage peuvent rendre un ruban plus épais que l"autre. Les capsules de mesure aux extrémités opposées garantissent que l"équipement applique une pression uniforme sur toute la largeur du lot.
Prenez la capsule échantillonnée et percez soigneusement le centre de la paroi de la coque, en gardant la lame éloignée de la couture. Pressez doucement le liquide ou la suspension dans une poubelle. Une fois la majeure partie du remplissage purgée, plongez la coque vide dans un petit bécher du solvant de votre choix. Faites-le tourner doucement pour dissoudre les huiles résiduelles accrochées à la paroi interne. Retirez la coque avec une pince à épiler et séchez-la complètement avec une lingette non pelucheuse. La gélatine doit être propre et non glissante. Sinon, l"huile résiduelle obscurcira la lentille du microscope et fera glisser la coque pendant la coupe.
Il s’agit sans doute de l’étape la plus technique de l’ensemble du processus. Placez la coquille séchée sur un tapis de découpe désigné. À l’aide d’un nouveau scalpel, coupez la capsule parfaitement perpendiculairement à la ligne de couture. La coupe doit être à un angle exact de 90 degrés. Si la coupe est faite selon un angle incliné ou oblique, la section transversale de la couture apparaîtra artificiellement plus épaisse qu"elle ne l"est réellement. Cela conduit à des résultats de contrôle qualité faussement positifs. L"objectif est de créer un profil propre et plat de la soudure là où les deux rubans ont fusionné.
Placez le morceau de gélatine en coupe transversale sous le microscope optique ou soigneusement entre les mâchoires d"un micromètre. Tout d’abord, mesurez l’épaisseur de la paroi de la capsule standard à partir du joint. Ensuite, mesurez l’épaisseur de la couture elle-même à son point de fusion le plus étroit. La viabilité structurelle de la capsule est déterminée en calculant le rapport entre ces deux mesures. Divisez l"épaisseur de la couture par l"épaisseur du ruban d"origine, puis multipliez par 100.
Dans la fabrication pharmaceutique et nutraceutique, la référence universellement acceptée pour l’épaisseur du joint de gélatine est d’au moins 30 % de l’épaisseur originale du ruban de gélatine. Idéalement, un joint de haute qualité se situera entre 35 % et 45 % pour les remplissages d"huile standard.
Si le rapport descend en dessous de 30 %, la capsule présente un risque critique de fuite lors du séchage en machine ou du transport en vrac. Un dépassement de 50 % indique que la gélatine a été soit surchauffée, soit soumise à une pression excessive, ce qui peut retarder sa dissolution. Il est important de noter que ces normes peuvent varier légèrement selon la formulation de la coque.
Type de matériau de la coque | Rapport de couture cible | Matériaux de remplissage courants | Remarques sur le contrôle qualité |
|---|---|---|---|
Bovin/Porcin standard | 35% - 45% | Huiles de poisson, vitamine E, CBD | Très stable ; Les températures de coin standard s"appliquent. |
Gélatine à haute viscosité | 40% - 50% | Suspensions Lourdes, Pâtes | Nécessite une pression légèrement plus élevée pour éliminer la pâte de la zone de couture. |
Tapioca/amidon végétalien | 40% - 50% | Huiles végétales | Les matrices végétales sont plus fragiles ; nécessite une couture légèrement plus épaisse pour obtenir une intégrité structurelle comparable à celle de la gélatine animale. |
Lorsque les mesures des joints se situent en dehors de la plage acceptable, les opérateurs doivent immédiatement diagnostiquer et corriger les variables mécaniques. La formation des coutures repose sur un équilibre très délicat entre la chaleur, la pression et le timing au sein de votre Softgel Encapsulator.
Le coin d"injection se trouve intimement entre les deux rouleaux de matrice. Il chauffe les rubans de gélatine jusqu"à leur point de fusion précis quelques millisecondes seulement avant qu"ils ne soient pressés ensemble. Si le coin est trop froid, généralement en dessous de 37 degrés Celsius pour une gélatine standard, les rubans ne fondront pas suffisamment. Ils se serreront mais ne parviendront pas à fusionner, ce qui entraînera une couture faible qui se fend facilement. En revanche, si le coin est trop chaud, la gélatine fond trop et devient excessivement fluide. Lorsqu’une pression est appliquée, cette gélatine liquéfiée est complètement expulsée de la zone de fusion, laissant un joint translucide dangereusement fin. Les encapsulateurs de qualité industrielle utilisent des contrôleurs de température PID avancés. Ceux-ci permettent aux opérateurs d’ajuster la chaleur du coin par micro-incréments de 0,1 degrés Celsius, garantissant ainsi une stabilité thermique optimale avant de prélever de nouveaux échantillons.
Si vous mesurez une couture et constatez qu’elle est sensiblement plus épaisse d’un côté de la capsule que de l’autre, vous avez affaire à une couture asymétrique. Le principal coupable ici est généralement un mauvais alignement des lancers de dés. Les cavités du jet de dé gauche doivent se rencontrer avec une précision absolue contre les cavités du jet de dé droit. Même une fraction d"un millimètre d"usure mécanique sur les engrenages traditionnels peut entraîner une légère avance ou un léger retard d"un rouleau. Cela entraîne une répartition inégale de la pression. Vérifiez également le timing de la pompe à médicament. L"injection de liquide une fraction de seconde trop tôt ou trop tard force la gélatine à se séparer avant que le sceau ne soit complètement formé.
Une configuration parfaite de la machine ne peut pas compenser les matières premières défectueuses. Les boîtes d"épandage sont chargées d"extruder la gélatine liquide en rubans plats. Si l’espace entre la boîte d’écartement est irrégulier, le ruban obtenu sera plus épais sur un bord que sur l’autre. Lorsque ces rubans inégaux se rencontrent au niveau du rouleau de matrice, l"épaisseur du joint varie considérablement sur toute la largeur du lot. Les techniciens doivent utiliser des micromètres pour vérifier que les rubans gauche et droit conservent une épaisseur uniforme avant de tenter d"ajuster les rouleaux de matrice ou le coin.
Le paysage de la fabrication de softgels évolue rapidement. Cette évolution est largement motivée par des normes pharmacopées plus strictes et par la popularité croissante des matériaux de remplissage complexes, notamment les liquides multiphasés et les suspensions végétales lourdes. Ces remplissages complexes exercent une pression sans précédent sur les joints des capsules, poussant l"industrie à repenser les méthodes traditionnelles de contrôle qualité.
Historiquement, la vérification des coutures était uniquement un processus de test destructif post-production. Aujourd’hui, l’industrie évolue nettement vers les principes de la qualité dès la conception. Les organismes de réglementation favorisent de plus en plus les fabricants qui mettent en œuvre des systèmes de surveillance en ligne en temps réel. Au lieu de s’appuyer uniquement sur des mesures manuelles toutes les heures, les installations modernes intègrent des technologies de capteurs avancées. Ces capteurs surveillent en permanence l"épaisseur du ruban, la température du coin et le calage de la pompe. Cette approche basée sur les données permet une maintenance prédictive et des ajustements en temps réel. Par conséquent, il réduit considérablement les taux de rejet de lots et garantit une biodisponibilité plus élevée pour le consommateur final.
Pour les installations confrontées à des taux de défauts élevés ou qui s’appuient trop sur l’intuition des opérateurs, la mise à niveau de la chaîne de production constitue souvent la solution la plus rentable à long terme. Les machines d"encapsulation traditionnelles s"appuient sur des trains d"engrenages mécaniques complexes. Au fil du temps, ces engrenages subissent une usure, entraînant un jeu mécanique. Ce léger jeu dans les engrenages provoque des micro-désalignements et des coutures incohérentes. L"ingénierie moderne résout ce problème grâce à l"automatisation.
La mise à niveau vers un servo-encapsulateur automatique remplace complètement les engrenages mécaniques traditionnels par des servomoteurs indépendants contrôlés par ordinateur. Ces moteurs entraînent les rouleaux de matrice gauche et droit indépendamment sans aucun jeu mécanique. Grâce à des boucles de rétroaction avancées, le contrôleur logique programmable de la machine maintient un alignement parfait des cavités de la matrice jusqu'à une tolérance de plus ou moins 0,01 millimètres. Si un opérateur détecte une légère variation de couture, il peut ajuster l'alignement du rouleau de filière numériquement via l'écran tactile pendant que la machine est en marche. Cela élimine la nécessité d’arrêter la production.
Les systèmes d"asservissement avancés s"intègrent également parfaitement aux boîtes d"épandage automatisées. Au lieu qu"un opérateur tourne manuellement les cadrans, des capteurs laser ou ultrasoniques surveillent en permanence le ruban de gélatine pendant qu"il est coulé sur les tambours de refroidissement. Si le capteur détecte un écart d"épaisseur, les servomoteurs micro-ajustent automatiquement l"écartement du boîtier d"épandage en temps réel. En supprimant l"erreur humaine et la dérive mécanique de l"équation, ces systèmes en boucle fermée garantissent que la matière première entrant dans les rouleaux de filière est toujours mathématiquement parfaite. Cela se traduit directement par des coutures cohérentes et étanches.
Pour maintenir la conformité aux bonnes pratiques de fabrication actuelles, les installations doivent institutionnaliser des procédures strictes concernant la mesure des coutures. S'appuyer sur la mémoire ou sur des contrôles informels expose le fabricant à des risques réglementaires et financiers inacceptables, qu'il utilise un équipement existant ou un encapsuleur de capsules molles moderne..
Les contrôles de couture ne doivent jamais être traités comme un événement ponctuel. Les meilleures pratiques de l"industrie exigent qu"une mesure complète des joints soit effectuée pendant la phase initiale de configuration et de stabilisation de la machine. Une fois que la machine fonctionne régulièrement, des contrôles de routine doivent être effectués toutes les 30 à 60 minutes pendant toute la durée du traitement par lots. De plus, une vérification obligatoire des coutures doit être effectuée immédiatement après tout réglage mécanique, tel que la modification de la température du coin ou le remplissage des réservoirs de gélatine.
Chaque mesure de couture prise doit être méticuleusement enregistrée dans le dossier de lot principal. La documentation doit inclure l"horodatage exact du contrôle, les cavités spécifiques des rouleaux de matrice échantillonnées, la signature de l"opérateur, les mesures brutes du mur et du joint, ainsi que le rapport calculé final. Si une mesure n’est pas conforme aux spécifications, la procédure doit dicter un plan d’action corrective clair. Ce plan détaille quelle quantité du produit précédent doit être mise en quarantaine et quels ajustements spécifiques de la machine ont été effectués avant la reprise de la production.
La vérification régulière de l’épaisseur des coutures est une étape critique et non négociable dans la fabrication des gélules. Il empêche directement les fuites de produit et garantit l"efficacité des lots. En utilisant des microscopes optiques de précision, en employant des techniques de coupe méticuleuses et en respectant strictement le rapport d"épaisseur de 30 à 45 %, les techniciens de contrôle qualité peuvent se prémunir contre les ruptures physiques et les échecs de dissolution biologique.
Cependant, il est essentiel de se rappeler que même si des contrôles manuels qualifiés sont essentiels pour le suivi quotidien, la qualité inhérente de vos machines dicte le plafond ultime du succès de votre production. Si vos opérateurs sont constamment aux prises avec des joints inégaux, arrêtent la production pour réajuster les engrenages ou sont confrontés à des taux de rejet élevés, il est temps d"évaluer votre matériel. Si votre configuration actuelle est confrontée à un jeu mécanique ou à une extrusion de ruban incohérente, la mise à niveau vers un système moderne est la voie la plus viable. Explorez des solutions de haute précision telles que les encapsulateurs automatiques de capsules molles à servomoteur proposés par SINAGEL pour stabiliser votre production, éliminer les rejets de lots coûteux et prospérer sur le marché nutraceutique exigeant d"aujourd"hui.
Alors que des joints fins provoquent des fuites mécaniques immédiates, un joint trop épais crée une barrière biologique. La crête de gélatine durcie peut empêcher la gélule de se rompre et de se dissoudre correctement dans l"estomac ou le tractus intestinal. Cela conduit à l’échec des tests de dissolution de la pharmacopée et à une mauvaise biodisponibilité, ce qui signifie que le patient n’absorbera pas la dose prévue du médicament ou du supplément.
C"est la norme de l"industrie d"effectuer une vérification complète de l"épaisseur des coutures pendant la période de configuration initiale et de stabilisation de la machine. Une fois que la machine fonctionne à sa capacité optimale, les opérateurs doivent effectuer des mesures de routine toutes les 30 à 60 minutes tout au long de l"exécution du lot, ainsi qu"immédiatement après tout réglage de la machine.
Des ajustements mineurs de la température du coin d’injection ou de l’épaisseur du ruban de gélatine peuvent parfois être effectués à la volée par des opérateurs expérimentés. Cependant, les alignements mécaniques des rouleaux de filière sur les machines traditionnelles à engrenages nécessitent généralement un arrêt de la production. À l’inverse, les encapsulateurs servomoteurs modernes permettent des micro-ajustements informatisés beaucoup plus faciles de l’alignement sans interrompre le lot.
Ce défaut asymétrique est généralement causé par deux facteurs principaux. Premièrement, cela peut résulter d"épaisseurs de ruban de gélatine inadaptées, les rubans gauche et droit étant coulés à des tailles différentes par rapport aux boîtes d"étalement. Deuxièmement, et le plus souvent, cela est dû à un mauvais alignement des rouleaux de matrice, ce qui entraîne une pression inégale appliquée sur les rubans pendant le processus de fusion par encapsulation.
Dans la fabrication de softgels de haute qualité, l’épaisseur du joint doit toujours rester dans une tolérance étroite de plus ou moins 5 % du rapport cible. Des fluctuations drastiques au-delà de cette tolérance indiquent une instabilité mécanique sous-jacente, telle que des engrenages de rouleaux de filière usés, des températures de coin fluctuantes ou une viscosité de gélatine incohérente, nécessitant un réétalonnage immédiat.
Les matériaux de remplissage très visqueux, tels que les pâtes botaniques ou les suspensions lourdes, nécessitent des pressions de pompe d"injection plus élevées pour forcer le matériau dans la cavité de la capsule. Cette pression accrue peut par inadvertance séparer la gélatine en fusion au point de fusion avant que le joint ne durcisse. Pour contrer cela, les opérateurs doivent souvent augmenter légèrement la pression du rouleau de matrice ou utiliser une cale d"injection spécialisée conçue pour les suspensions lourdes afin de garantir une soudure propre et solide.


