
- Tout
- Nom du produit
- Mots-clés
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche en texte intégral
 Français

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-03 origine:Propulsé


L'acquisition de la ligne d'encapsulation optimale est un exercice essentiel dans l'atténuation des risques opérationnels. Vous êtes confronté à un gaspillage important de gélatine, à des changements d'outils fréquents et à des goulots d'étranglement douloureux en matière de conformité si vous déployez le mauvais système. La technologie moderne des capsules évolue rapidement au-delà de la gélatine animale standard. Les fabricants traitent désormais quotidiennement des pâtes à haute viscosité, des suspensions lourdes et des polymères végétaliens à base de plantes. Ces formulations complexes exigent des contrôles thermiques hautement adaptables et des capacités de pompage de précision. Ce guide fournit un cadre stratégique pour vous aider à évaluer minutieusement vos options d’équipement. Vous apprendrez à évaluer les machines en fonction de leur efficacité opérationnelle globale, de leur stricte conformité réglementaire et de leur intégration transparente dans les installations. Nous explorerons les spécifications techniques clés, les exigences essentielles en matière d'automatisation et les normes de validation dont vous avez besoin pour garantir des décisions d'approvisionnement hautement qualifiées. En fin de compte, faire correspondre les complexités spécifiques des produits au bon matériel garantit le succès de la fabrication à long terme.
Adaptez directement la capacité de la machine à la taille de vos lots : un surdimensionnement entraîne une dégradation excessive de la gélatine et un gaspillage d"énergie lors des analyses à faible volume.
Évaluer les systèmes d"entraînement et la précision des rouleaux de matrice ; les micro-ajustements de l’épaisseur du ruban dictent les taux de rendement et l’intégrité des coutures.
Exiger une documentation complète IQ/OQ/PQ de la part du fabricant comme base de référence non négociable pour la fabrication BPF.
Tenez compte de la compatibilité des systèmes auxiliaires (cuves de fusion de gélatine, sèche-linge) lors de l"évaluation de l"empreinte totale et de l"intégration de la ligne.
La mise à l’échelle des opérations pharmaceutiques nécessite une cartographie précise des capacités des installations par rapport à la production des machines. Les gestionnaires commettent souvent l’erreur critique d’évaluer les vitesses maximales théoriques plutôt que des paramètres opérationnels réalistes et durables. Pour éviter cela, vous devez établir des bases opérationnelles strictes avant de contacter un fournisseur d"équipement.
Définissez soigneusement vos critères de réussite en utilisant ces trois indicateurs principaux :
Rendement par heure (OPH) : calculez des taux de production réalistes en tenant compte des cycles de nettoyage obligatoires et des arrêts de maintenance de routine.
Pourcentages de rendement cibles : identifiez les seuils de perte de matières premières acceptables en fonction de la valeur financière de votre ingrédient pharmaceutique actif (API).
Temps de changement : documentez le nombre d'heures maximum autorisé requis pour faire la transition de la ligne entre des formulations de produits complètement différentes.
Ensuite, alignez votre choix de machines sur votre échelle de production spécifique. Les machines de laboratoire et à l"échelle pilote utilisent des rouleaux de matrice plus petits, mesurant généralement entre deux et quatre pouces. Ils permettent des changements d"outils rapides et consomment beaucoup moins d"API pendant les phases de configuration. Cette efficacité inhérente les rend idéales pour les essais cliniques à un stade précoce. La production commerciale à grand volume exige un fonctionnement continu et ininterrompu. Les modèles commerciaux s"appuient sur d"énormes rouleaux de matrices de 8 à 10 pouces. Ils intègrent des systèmes automatisés d’alimentation en gélatine et utilisent un double séchage par culbutage pour gérer des rendements quotidiens massifs. Le surdimensionnement de votre machine commerciale pour de petits lots entraîne une dégradation excessive de la gélatine et un gaspillage d"énergie important.
Les contraintes de formulation dictent également les exigences matérielles. Les remplissages d"huile standard s"écoulent facilement via les systèmes de pompage traditionnels. À l’inverse, les suspensions visqueuses nécessitent des pompes volumétriques robustes. Ces pompes spécialisées poussent les matériaux denses à travers la cale d"injection sans se boucher ni caviter. De plus, les formulations végétaliennes à base de plantes nécessitent des températures de fusion nettement plus élevées. La gélatine animale traditionnelle fond doucement autour de 60°C. Le tapioca et les alternatives à base d"amidon exigent souvent des températures supérieures à 90°C. Vous devez équiper votre installation de boîtes de coulée de ruban spécialisées conçues spécifiquement pour gérer ces profils thermiques élevés.
L'architecture mécanique de votre machine à capsules molles dicte la qualité finale, l'intégrité des coutures et le rendement de chaque lot. Vous devez évaluer plusieurs spécifications techniques de base pour assurer une production cohérente.
La précision et l’alignement des rouleaux de matrice représentent les facteurs mécaniques les plus critiques. Les boîtes de vitesses traditionnelles subissent une usure mécanique inévitable, provoquant des dérives de synchronisation lors des longues séries de production. Les servomoteurs indépendants offrent une précision inégalée. Ils permettent aux opérateurs d’effectuer des micro-ajustements à la volée sur le timing du lancement de la matrice. Vous n"avez pas besoin d"arrêter la production pour aligner le coin d"injection. Cela réduit considérablement les temps d’arrêt et évite le gaspillage de matériaux. De plus, vous devez évaluer la technologie du tambour de refroidissement. Des températures constantes du tambour empêchent les variations d’épaisseur du ruban. Des rubans de gélatine inégaux provoquent des fuites de capsules, des coutures faibles et des taux de rejet massifs.
Fonctionnalité | Entraînement mécanique traditionnel | Entraînement par servomoteur avancé |
|---|---|---|
Ajustements de timing | Nécessite un arrêt de la machine et un alignement manuel des engrenages. | Permet des micro-ajustements à la volée via HMI. |
Usure normale | Un frottement élevé entraîne une dégradation des engrenages au fil du temps. | La synchronisation sans contact réduit l"usure à long terme. |
Temps de disponibilité de la production | Inférieur en raison d"interventions manuelles fréquentes. | Disponibilité opérationnelle nettement supérieure. |
Cohérence du ruban | Vulnérable à la dérive mécanique et aux vibrations. | Très stable, assurant des coutures uniformes des capsules. |
La précision des pompes à médicaments a un impact considérable sur la conformité réglementaire. Vous devez vérifier la tolérance du mécanisme du bloc piston. Les régulateurs exigent une cohérence stricte du dosage. Des tolérances plus strictes, en particulier une variation de ± 1 %, sont strictement essentielles pour un dosage précis de l"API. L"absence de cette marque entraîne le rejet de lots, le gaspillage d"API et un examen réglementaire intense.
L’infrastructure de séchage devient souvent le goulot d’étranglement caché dans les installations d’encapsulation. Une unité d’encapsulation à grande vitesse est totalement inutile si votre ligne de séchage en aval ne parvient pas à suivre le rythme. Évaluez le mécanisme de transfert automatisé qui déplace les capsules de l"encapsuleuse principale vers les sèche-linge en ligne. Vérifiez le volume total du flux d"air et vérifiez les paramètres de contrôle de l"humidité. Évaluez la nettoyabilité physique des paniers de séchage pour éviter la contamination croisée entre les différents SKU.
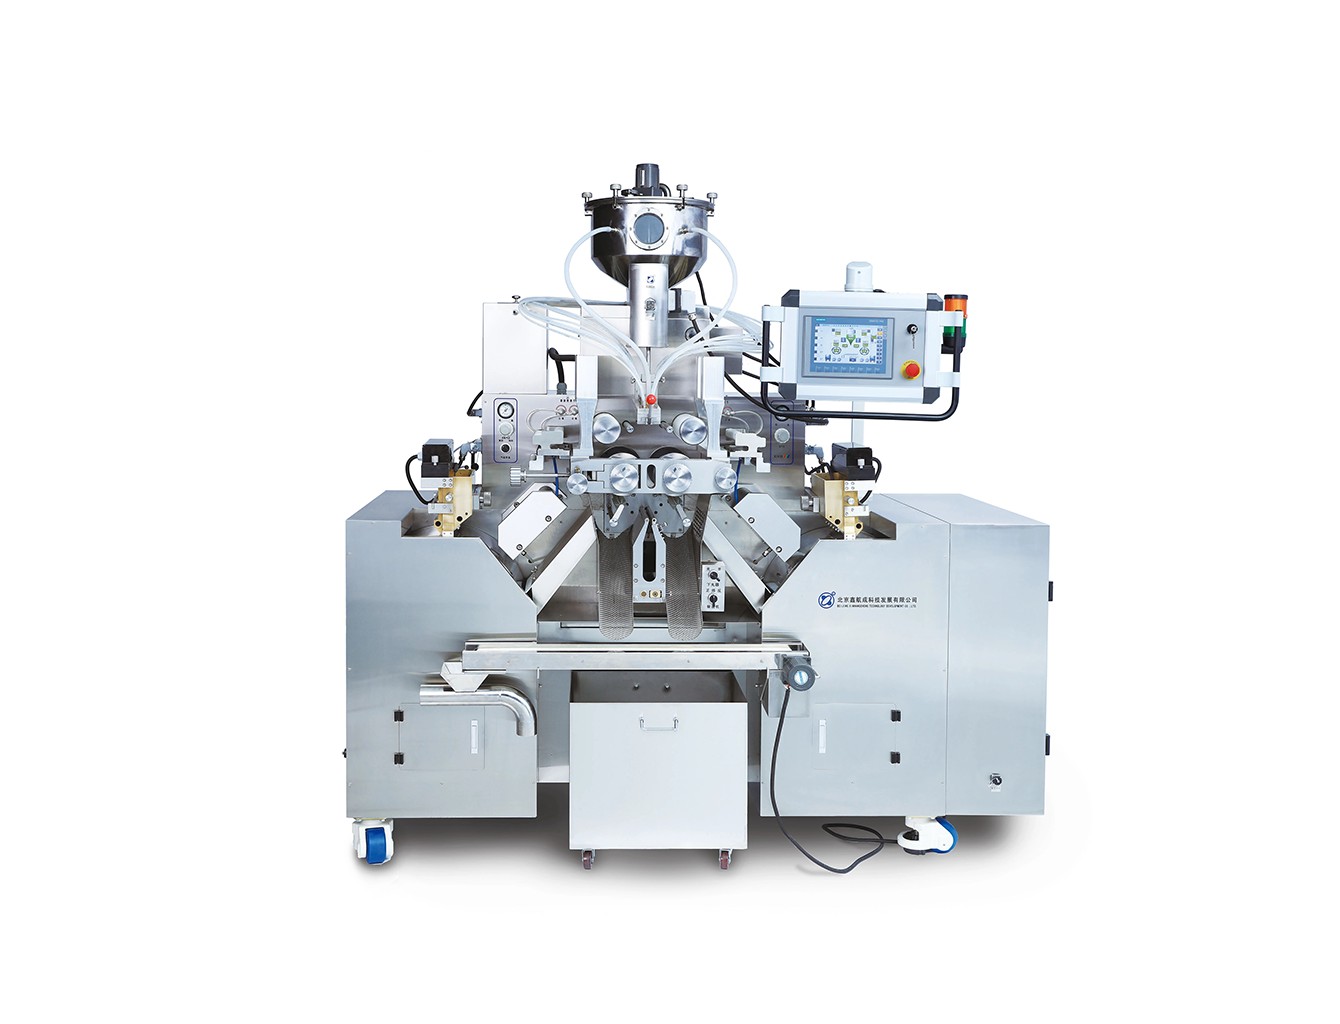
Des cadres de conformité stricts constituent l’épine dorsale non négociable de la fabrication BPF . Vous devez vérifier minutieusement la capacité de chaque fournisseur d'équipement à respecter les exigences réglementaires.
La traçabilité des matériaux reste une priorité absolue lors des audits des installations. Les régulateurs exigent une preuve stricte de la sécurité des matériaux pour toutes les surfaces en contact avec les produits. Vérifiez que le fabricant utilise de l"acier inoxydable 316L de haute qualité pour chaque composant touchant l"API ou la masse de gélatine. Vous devez également confirmer qu"ils utilisent des matériaux de qualité alimentaire approuvés par la FDA pour les joints internes, les joints et les systèmes de lubrification. Demandez toujours des rapports d’essais de matériaux certifiés pendant la phase d’approvisionnement pour éviter les défauts de conformité plus tard.
Les protocoles d"intégrité des données garantissent des enregistrements de production sécurisés et vérifiables. Évaluez de manière exhaustive le contrôleur logique programmable (PLC) et l’interface homme-machine (IHM). Pour répondre aux exigences CFR 21 Part 11, l"interface doit prendre en charge les niveaux d"accès utilisateur hiérarchiques. Il a besoin de pistes d’audit sécurisées et inaltérables enregistrant chaque action de l’opérateur. Cela nécessite des capacités de reporting par lots cryptées. Les interfaces modernes offrent également des fonctionnalités robustes de gestion des recettes. Ils permettent aux opérateurs d’enregistrer des paramètres thermiques spécifiques, des horaires de pompe et des paramètres de séchage pour des SKU distincts. Cette automatisation élimine les erreurs de saisie manuelle des données et garantit la cohérence d’un lot à l’autre.
La prise en charge de la validation influence fortement la rapidité avec laquelle vous pouvez lancer la production commerciale. La documentation d"usine sert de référence essentielle. Le fournisseur doit fournir des protocoles complets de qualification d’installation (IQ), de qualification opérationnelle (OQ) et de qualification de performances (PQ). Passez en revue leurs cadres disponibles pour les tests d"acceptation en usine (FAT) et les tests d"acceptation sur site (SAT). Des protocoles de validation approfondis et bien documentés évitent des retards réglementaires coûteux lors des inspections finales des installations.
L'acquisition fiables d'équipements de production pharmaceutique implique de cartographier la durabilité opérationnelle à long terme et l'intégration des installations. Vous devez regarder au-delà des spécifications initiales pour comprendre les flux de travail opérationnels quotidiens.
Évaluez soigneusement la consommation continue de ressources. Les cycles de chauffage et de refroidissement constants nécessitent d’immenses charges énergétiques. Examiner le taux de consommation d’huile de lubrification spécialisée. Les machines traditionnelles sur-lubrifient le ruban de gélatine extérieur, ce qui nécessite des processus de nettoyage en aval intensifs et fastidieux. Les systèmes de microlubrification avancés appliquent des volumes d’huile précis et minimes. Ils réduisent considérablement la consommation de ressources et raccourcissent considérablement les délais de validation du nettoyage entre les lots.
L’accessibilité à la maintenance a un impact direct sur la disponibilité annuelle. Votre équipe de maintenance interne peut-elle atteindre facilement la cale d’injection ? Les boîtes à tartiner de gélatine sont-elles simples à démonter et à désinfecter ? Évaluez le délai de livraison standard pour commander des rouleaux de matrices personnalisés. L’introduction de nouvelles formes de capsules nécessite un outillage spécialisé et de haute précision. Des retards importants dans la fabrication des rouleaux de matrice bloquent l’ensemble de votre pipeline de lancement de produits. Assurez-vous que le fournisseur garantit une livraison rapide des outils pour prendre en charge des calendriers de production agiles.
L"intégration de la ligne pose un défi d"ingénierie important. Vous utilisez rarement une machine autonome ; vous gérez un réseau continu. Garantissez une communication mécanique et numérique transparente entre le fondoir à gélatine, l"encapsuleuse principale et le réseau du sèche-linge. Les lignes mixtes souffrent souvent de graves inadéquations entre les protocoles de communication. Vérifiez la compatibilité des automates sur tous les systèmes auxiliaires pour maintenir des rythmes de production stables et éviter les empilements de goulots d"étranglement.
La sélection d’un partenaire de fabrication nécessite une diligence raisonnable intense. Ne vous fiez pas uniquement à des brochures marketing soignées. Vérifiez le succès historique de leur mise en œuvre, en particulier dans des environnements pharmaceutiques fortement réglementés. L’expérience dans la fabrication de produits nutraceutiques ne se traduit pas automatiquement par une capacité pharmaceutique stricte.
Évaluez leur infrastructure mondiale. Exigez des délais de réponse garantis pour le support technique et vérifiez leur inventaire régional de pièces de rechange. Les temps d"arrêt mécaniques prolongés détruisent les calendriers de production et mettent en péril les stocks sensibles d"API.
Lancez le processus d"approvisionnement à l"aide d"un document de spécification des exigences de l"utilisateur (URS) très détaillé. Votre URS doit détailler vos comportements API exacts, vos plages de viscosité de suspension et les contrôles environnementaux internes de votre installation. Demandez des données empiriques au fournisseur répondant à votre appel d’offres.
Évitez ces erreurs courantes lors de la sélection des fournisseurs :
Ignorer la disponibilité du support local pour un dépannage immédiat.
Ne pas tester des remplissages de suspension complexes à haute viscosité pendant la phase FAT.
Sans tenir compte des limites d"encombrement physique et des contraintes de hauteur de plafond de votre salle blanche.
Accepter des documents de validation génériques au lieu de protocoles IQ/OQ/PQ personnalisés.
Demandez aux fournisseurs les pourcentages de déchets prouvés et les mesures d’efficacité globale de l’équipement (OEE) recueillies à partir d’installations réelles similaires. Les comparaisons basées sur les données révèlent la véritable fiabilité opérationnelle des plates-formes de machines concurrentes.
Choisir un équipement pour gélules ne consiste pas à acheter la machine la plus rapide, mais la plus prévisible. Vous devez donner la priorité à la modularité, à une précision de dosage rigoureuse et à une documentation de validation solide pour garantir un succès à long terme. Concentrez-vous fortement sur la précision des servomoteurs, l'automatisation conforme à la norme CFR 21 Part 11 et l'intégration transparente des lignes. Étape suivante : rédigez une spécification des exigences de l'utilisateur (URS) complète qui définit vos comportements de formulation exacts et les contraintes de vos installations avant de demander des devis aux fournisseurs. Cette approche proactive vous garantit de vous procurer un système capable de répondre à la fois aux exigences opérationnelles actuelles et aux futurs défis réglementaires.
R : Les délais de livraison varient généralement de 3 à 6 mois selon la personnalisation, avec 2 à 4 semaines supplémentaires pour la formation SAT et des opérateurs.
R : Habituellement, mais avec des mises en garde. Les films végétaliens nécessitent des températures de traitement plus élevées et des paramètres de refroidissement différents. Les machines doivent être spécifiquement équipées de contrôles thermiques avancés et de boîtes de coulée améliorées pour gérer les deux.
R : Épaisseur incorrecte du ruban de gélatine et fluctuations de température, généralement causées par des tambours de refroidissement incohérents ou une erreur de l"opérateur lors des réglages manuels. Les machines servocommandées atténuent ce risque.
R : Oui, des fournisseurs d"équipements de production pharmaceutique réputés proposent une conception d"outillage personnalisée, mais les acheteurs doivent confirmer le délai de livraison des matrices de remplacement, car l"usure des outils est inévitable.


