
- Tout
- Nom du produit
- Mots-clés
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche en texte intégral
 Français

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-27 origine:Propulsé


La transition d’un achat d’équipements fragmentaires à une configuration intégrée représente une décision d’investissement à enjeux élevés pour les marques nutraceutiques et pharmaceutiques. La fragmentation des installations entraîne souvent de graves goulots d’étranglement en matière d’intégration. Vous pourriez rencontrer des rendements incohérents et des vulnérabilités en matière de conformité. Une configuration unifiée de bout en bout aligne parfaitement vos phases de préparation, d’encapsulation et de séchage. Il génère un retour sur investissement vérifiable grâce à des normes de biodisponibilité plus élevées. Vous obtenez également une conformité stricte aux BPF et un délai de mise sur le marché accéléré. Le choix d’un aménagement complet atténue les risques inhérents aux machines disjointes. Les entreprises peuvent se concentrer fortement sur la formulation des produits plutôt que sur la résolution des problèmes mécaniques. Nous explorerons comment l"abandon du matériel cloisonné au profit d"une ligne synchronisée révolutionne fondamentalement vos capacités de production. Pour bénéficier d’une évolutivité prévisible, il faut aller au-delà des machines isolées. Examinons les éléments spécifiques garantissant des opérations fluides et un succès commercial à long terme sur des marchés pharmaceutiques compétitifs.
Intégration plutôt que isolation : les systèmes clé en main éliminent les problèmes d'interopérabilité des fournisseurs, réduisant ainsi les pertes de lots et les temps d'arrêt.
Automatisation du contrôle qualité : les systèmes de fabrication centralisés standardisent la manipulation des matières premières (par exemple, la gélatine/masse végétalienne) pour garantir un dosage constant et la stabilité de la coque.
ROI prévisible : même si les dépenses d'investissement initiales sont plus élevées, les solutions complètes réduisent les dépenses d'exploitation à long terme grâce à des taux de rebut réduits, une main d'œuvre optimisée et des cycles de validation plus rapides.
Conformité rationalisée : les systèmes de bout en bout pré-validés simplifient les audits FAT/SAT (Factory/Site Acceptance Testing) et les audits réglementaires.
L"achat d"équipements d"encapsulation auprès de plusieurs fournisseurs crée un piège d"interopérabilité immédiat. Des machines dépareillées communiquent rarement de manière transparente. Imaginez que vous transfériez de la gélatine fondue d"un réservoir de fusion vers une unité d"encapsulation. Si les contrôles thermiques ne se synchronisent pas parfaitement, la viscosité du fluide change instantanément. Cette légère fluctuation de température entraîne un gaspillage massif de matériaux. Des coûts cachés apparaissent rapidement lorsque les ingénieurs doivent créer des interfaces personnalisées. Vous perdez un temps de production précieux en modernisant des composants.
La désignation du fournisseur devient inévitable lors des configurations multi-fournisseurs. Les baisses de rendement et les pannes mécaniques nécessitent un dépannage rapide. Toutefois, des systèmes disparates brouillent la responsabilité. Le fabricant du fondoir pourrait blâmer le fournisseur de pompes de transfert. Le fournisseur d"encapsulation pourrait blâmer la consistance de la gélatine. Vous restez coincé dans des conflits techniques sans fin. Les délais de résolution s’étendent de quelques heures à quelques semaines. Les directeurs d"usine ont besoin d"une responsabilité unifiée pour maintenir une disponibilité optimale.
Les retards de validation représentent une autre fuite financière majeure. La fabrication pharmaceutique nécessite une qualification d’installation (IQ) et une qualification opérationnelle (QO) rigoureuses. La validation de pièces d’équipement distinctes alourdit votre calendrier de conformité. Chaque machine autonome nécessite une documentation distincte. Une entièrement intégrée ligne de production de capsules partage un protocole de validation principal. Vous exécutez simultanément des tests continus sur l’ensemble du système. Cette approche unifiée réduit considérablement les délais de pré-commercialisation. Vous lancez des produits plus rapidement et conquérez des parts de marché plus tôt.
Des capacités de pompe de transfert inadaptées entraînent un manque de débit de gélatine.
Protocoles de communication PLC (Programmable Logic Controller) incompatibles.
Des normes de conception hygiénique variables compliquant les routines de nettoyage sur place.
Gaine thermique incohérente conduisant à un durcissement prématuré de la gélatine.
La synchronisation des processus de bout en bout définit le plus haut niveau d’excellence en fabrication. La préparation des médicaments passe logiquement par la phase de fusion de la gélatine. Ces matériaux sont ensuite transférés directement dans l"outillage d"encapsulation. Chaque zone de température reste strictement surveillée. Pumping speeds adjust dynamically based on real-time hopper levels. Vous éliminez entièrement la manutention manuelle des matériaux. Cela crée un environnement en boucle fermée protégeant l’intégrité du produit.
La polyvalence de la formulation garantit que votre installation reste à l’épreuve du temps. Les demandes des consommateurs modernes nécessitent des matériaux de remplissage complexes. Vous devez manipuler des suspensions épaisses et des pâtes à haute viscosité. Les API à petites molécules nécessitent une précision de dosage extrême. Une complète clé en main de gélules solution répond sans effort à ces exigences rigoureuses. Les pompes doseuses de précision maintiennent des tolérances strictes. Vous obtenez une biodisponibilité constante quelle que soit la formulation de base.
L’optimisation du rendement impacte directement votre rentabilité opérationnelle. Les unités avancées disposent d"une surveillance de l"épaisseur du ruban en temps réel. Les ajustements automatisés évitent les fuites coûteuses de coques. Des rubans plus fins réduisent considérablement les déchets de gélatine. Les opérateurs ne s"appuient plus sur des contrôles micrométriques manuels. Le système corrige automatiquement les écarts infimes avant qu’ils ne provoquent des échecs de lots. Vous maximisez vos taux d’utilisation d’ingrédients pharmaceutiques actifs (API).
L’adaptabilité aux nouveaux matériaux offre un énorme avantage concurrentiel. Les gélatines bovines et porcines traditionnelles dominent le marché. Cependant, les préférences des consommateurs se tournent fortement vers les alternatives à base de plantes. Les polymères émergents comme le tapioca et le carraghénane fonctionnent sous des profils thermiques très différents. Ils nécessitent des températures de fusion plus élevées et des paramètres de refroidissement distincts. Les systèmes de premier plan conçoivent cette flexibilité de manière inhérente. Vous basculez entre les exploitations animales et végétaliennes sans remanier l’ensemble de votre atelier de production.
Composition de matières premières : chauffage et mélange de précision des ingrédients API et des coques.
Transfert sous vide : mouvement du matériau sans bulles dans des trémies chauffées de la machine.
Encapsulation automatisée : chauffage synchronisé des cales et estampage au rouleau.
Séchage en ligne : réduction immédiate de l'humidité empêchant la déformation de la capsule.
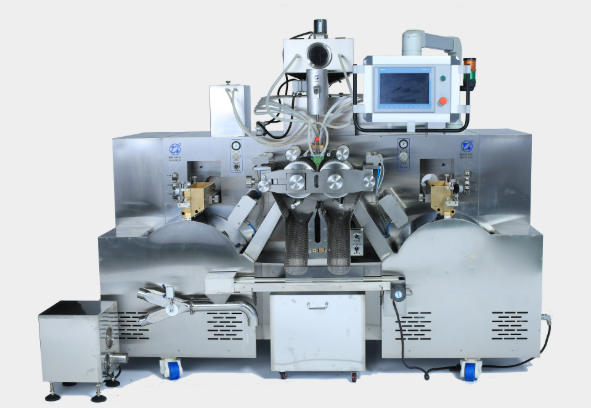
Le respect strict des BPF exige un contrôle qualité automatisé. Des capteurs intégrés surveillent en permanence la température ambiante et l"humidité relative. Les mécanismes de précision du poids de remplissage éliminent les erreurs humaines des points de contrôle critiques. L"échantillonnage manuel introduit des risques de contamination inacceptables. Les trieuses pondérales automatisées rejettent instantanément les capsules non conformes aux spécifications. Vous garantissez que chaque dose est conforme aux directives réglementaires. Cela protège farouchement la réputation de votre marque.
Les pistes de données prêtes à l’audit simplifient les inspections réglementaires. Les systèmes HMI et PLC centralisés fournissent un enregistrement complet des données. Ces configurations répondent aux exigences strictes de la norme CFR 21 Part 11 pour les enregistrements électroniques. Les auditeurs exigent une traçabilité vérifiable des lots. Un logiciel unifié enregistre chaque changement de paramètre, la connexion de l'opérateur et l'état d'alarme. Vous générez des rapports de conformité d’une seule frappe. Une robuste solution pharmaceutique rend la préparation des audits pratiquement sans effort.
L’atténuation de la contamination croisée reste essentielle pour les installations multi-produits. Des caractéristiques de conception hygiéniques doivent exister systématiquement. Les configurations unifiées de haut niveau intègrent des capacités inhérentes CIP (Clean-in-Place) et SIP (Sterilize-in-Place). Les ingénieurs conçoivent des réseaux de canalisations sans points morts. Les finitions en acier inoxydable répondent aux normes exactes de rugosité de surface. Les procédures de lavage se déroulent rapidement et efficacement. Vous garantissez l’absence de transfert de principe actif entre des lots de production distincts.
Utilisez des pièces de modification dédiées pour les API très puissantes.
Planifiez des tests réguliers sur écouvillon sur les tuyaux de transfert de gélatine.
Implémentez des zones de pression différentielle strictes autour de la machine d’encapsulation.
Automatisez les cycles CIP pour garantir une efficacité de nettoyage reproductible.
Équilibrer les CapEx et les OpEx nécessite une perspective financière stratégique. L’investissement initial pour une ligne intégrée est indéniablement plus élevé. Toutefois, les économies opérationnelles compensent rapidement cette prime. La consommation d’énergie diminue lorsque les systèmes de chauffage communiquent efficacement. Les taux de rebut de matériaux chutent en raison des contrôles synchronisés. Les heures de travail diminuent à mesure que les transferts automatisés remplacent le levage manuel du godet. Vous atteignez un seuil de rentabilité plus rapidement grâce à une efficacité constante.
La rapidité de mise sur le marché s’accélère considérablement. Les systèmes unifiés réduisent le délai entre la R&D sur la formulation et la production à l’échelle commerciale. Les interfaces préconçues évitent des mois de travail d’intégration personnalisé. Vous adaptez les formulations de manière prévisible. Les paramètres à l’échelle du laboratoire sont transférés de manière transparente aux rouleaux de matrices commerciaux. Un synchronisé système de fabrication vous permet de tirer immédiatement parti des tendances émergentes en matière de santé. Les retards dans la commercialisation coûtent des millions en perte de revenus.
Les mesures d"évolutivité dictent votre trajectoire de croissance à long terme. L’évaluation des chemins de mise à niveau est essentielle avant l’achat. Considérez la facilité d’échange des rouleaux de matrice pour un débit plus élevé. Les sèche-linge actuels peuvent-ils gérer une production accrue ? Des solutions complètes modularisent ces points d’expansion. Vous ajoutez des tunnels de séchage secondaires sans perturber la phase d"encapsulation primaire. Votre installation évolue en douceur face aux demandes croissantes du marché.
Catégorie Coût et performance | Configuration fragmentée | Système unifié complet |
|---|---|---|
Dépense d"investissement initiale | Modéré | Haut |
Coûts d’intégration et d’ingénierie | Élevé (travail personnalisé étendu) | Minimal (pré-conçu) |
Taux moyen de rebut de matériaux | 5% - 15% | Moins de 2 % |
Calendrier de validation et de conformité | 8 à 12 semaines | 2 à 4 semaines |
Exigences de main d"œuvre | Élevé (transferts manuels) | Faible (débit automatisé) |
Le processus de test d"acceptation en usine (FAT) détermine le succès de votre déploiement. Exigez des tests rigoureux avant que l’équipement ne quitte les locaux du fournisseur. Exécutez des lots placebo imitant votre formulation la plus dure. Vérifiez la communication API dans des conditions d’alarme simulées. Les tests d"acceptation du site (SAT) suivent l"installation. Cela confirme que les machines ont survécu à l"expédition et s"intègrent à l"infrastructure de votre usine. Ignorer les protocoles FAT/SAT entraîne des pannes opérationnelles catastrophiques.
La préparation des installations nécessite des hypothèses de base transparentes. Une machine complète nécessite toujours un environnement optimisé. La production de softgels est très sensible à l’humidité ambiante. Vos systèmes CVC doivent fournir une immense puissance de déshumidification. Les salles de séchage nécessitent généralement des niveaux d’humidité relative compris entre 20 % et 30 %. Un contrôle climatique inadéquat ruine des lots parfaitement encapsulés. La mise à niveau des unités de traitement d’air des salles blanches n’est pas négociable.
L"adoption par l"opérateur détermine votre rendement quotidien ultime. La production continue de softgels présente une courbe d’apprentissage notoirement abrupte. Les opérateurs doivent comprendre la dynamique de la viscosité de la gélatine et l"interaction de la température du coin. Les procédures opérationnelles standard (SOP) fournies par le fournisseur sont essentielles. Exigez une formation pratique complète de la part des ingénieurs du fabricant. L"observation d"experts pendant la phase SAT renforce la confiance de l"équipe interne. Des opérateurs non formés dégraderont les performances des équipements de classe mondiale.
Boucles d"eau réfrigérée dédiées au refroidissement des rouleaux de filière.
Déshumidificateurs par adsorption de grande capacité pour salles de séchage par culbutage.
Alimentations triphasées avec alimentation de secours sans interruption.
Revêtement de sol époxy avec drainage approprié pour les lavages CIP.
Aller au-delà des fiches techniques de base est essentiel. Évaluez l’infrastructure de support technique de votre partenaire potentiel. La disponibilité des pièces de rechange dicte votre calendrier de reprise après sinistre. Une pompe de transfert cassée peut arrêter l’ensemble de votre installation. Évaluez les accords de niveau de service (SLA) nationaux et internationaux. Peuvent-ils déployer un technicien dans les 24 heures ? Les capacités de diagnostic à distance via des VPN sécurisés offrent une valeur considérable en cas de temps d"arrêt soudain.
Exiger une preuve de concept évite des faux pas coûteux. Demandez des essais pilotes en utilisant votre API spécifique ou votre remplissage nutraceutique. Vérifiez l’exactitude du dosage grâce à des tests en laboratoire indépendant avant l’approbation finale. Les pâtes à haute viscosité révèlent souvent les faiblesses des coins d"injection de qualité inférieure. Un partenaire crédible accueille favorablement ces projets pilotes stimulants. Ils utilisent les données pour optimiser les géométries des rouleaux de matrice pour votre produit exact.
La rédaction d’une demande de proposition (RFP) demande de la précision. Concentrez-vous sur les garanties basées sur les résultats plutôt que sur les résultats mécaniques. Ne demandez pas simplement « une machine qui produit 100 000 capsules par heure ». Demandez des garanties sur les taux de rebut maximaux. Demander des délais définitifs pour l’achèvement du cycle CIP. Exigez des tolérances spécifiées pour les variations d’épaisseur du ruban. Les appels d’offres basés sur les résultats obligent les fournisseurs à soutenir la conception globale de leur système.
Une complète de fabrication de softgels solution représente une stratégie fondamentale d’atténuation des risques pour une mise à l’échelle commerciale. S'appuyer sur du matériel déconnecté compromet l'intégrité du produit et ralentit la commercialisation. Les systèmes unifiés éliminent les variables imprévisibles. Ils standardisent les contrôles thermiques, synchronisent les transferts de fluides et automatisent les points de contrôle qualité critiques. Vous protégez les principes actifs coûteux tout en respectant strictement la réglementation pharmaceutique.
Investir dans un système intégré constitue la base opérationnelle ultime. Vous acquérez les capacités nécessaires pour rivaliser férocement sur la qualité des produits et la marge bénéficiaire. La réduction des taux de rebut quotidiens et des heures de travail manuel transforme votre courbe de rentabilité. Les directeurs d"usine reprennent le contrôle des calendriers de production. Les équipes d’assurance qualité génèrent facilement des pistes d’audit impeccables.
Ne laissez pas les équipements fragmentés étouffer votre potentiel de marché. Consultez un ingénieur système expérimenté dès aujourd’hui. Demandez une analyse complète du retour sur investissement adaptée strictement à vos besoins spécifiques en matière de formulation. Profitez de la fiabilité de la production synchronisée et élevez vos normes de fabrication.
R : Il s"agit d"un système de production intégré qui comprend tous les équipements nécessaires (cuves de fusion de gélatine, récipients de mélange, machine d"encapsulation principale, séchoirs à tambour et outils d"inspection) conçus pour fonctionner ensemble de manière transparente sous un système de contrôle unifié.
R : Les systèmes clé en main offrent un enregistrement centralisé des données, des conceptions hygiéniques standardisées (CIP) et des protocoles de validation unifiés (IQ/OQ/PQ), ce qui facilite considérablement la preuve de la cohérence et de la traçabilité des lots auprès des auditeurs réglementaires.
R : En fonction du fabricant et des exigences de personnalisation, la mise en œuvre prend généralement 4 à 8 mois, englobant la fabrication de l"équipement, le FAT, l"expédition, l"intégration des installations, le SAT et la formation finale des opérateurs.
R : Les systèmes modernes haut de gamme peuvent gérer les deux, mais ils nécessitent des adaptations spécifiques. Les gels végétaliens (à base de plantes) fonctionnent généralement à des températures et des viscosités plus élevées, nécessitant des tuyaux chauffants améliorés, des pompes de transfert spécialisées et des conceptions de rouleaux de filière sur mesure.


